از گرانول PET تا بطری؛ راهنمای تخصصی تولید، کنترل کیفیت و عیوب پریفرم PET
1405/07/07
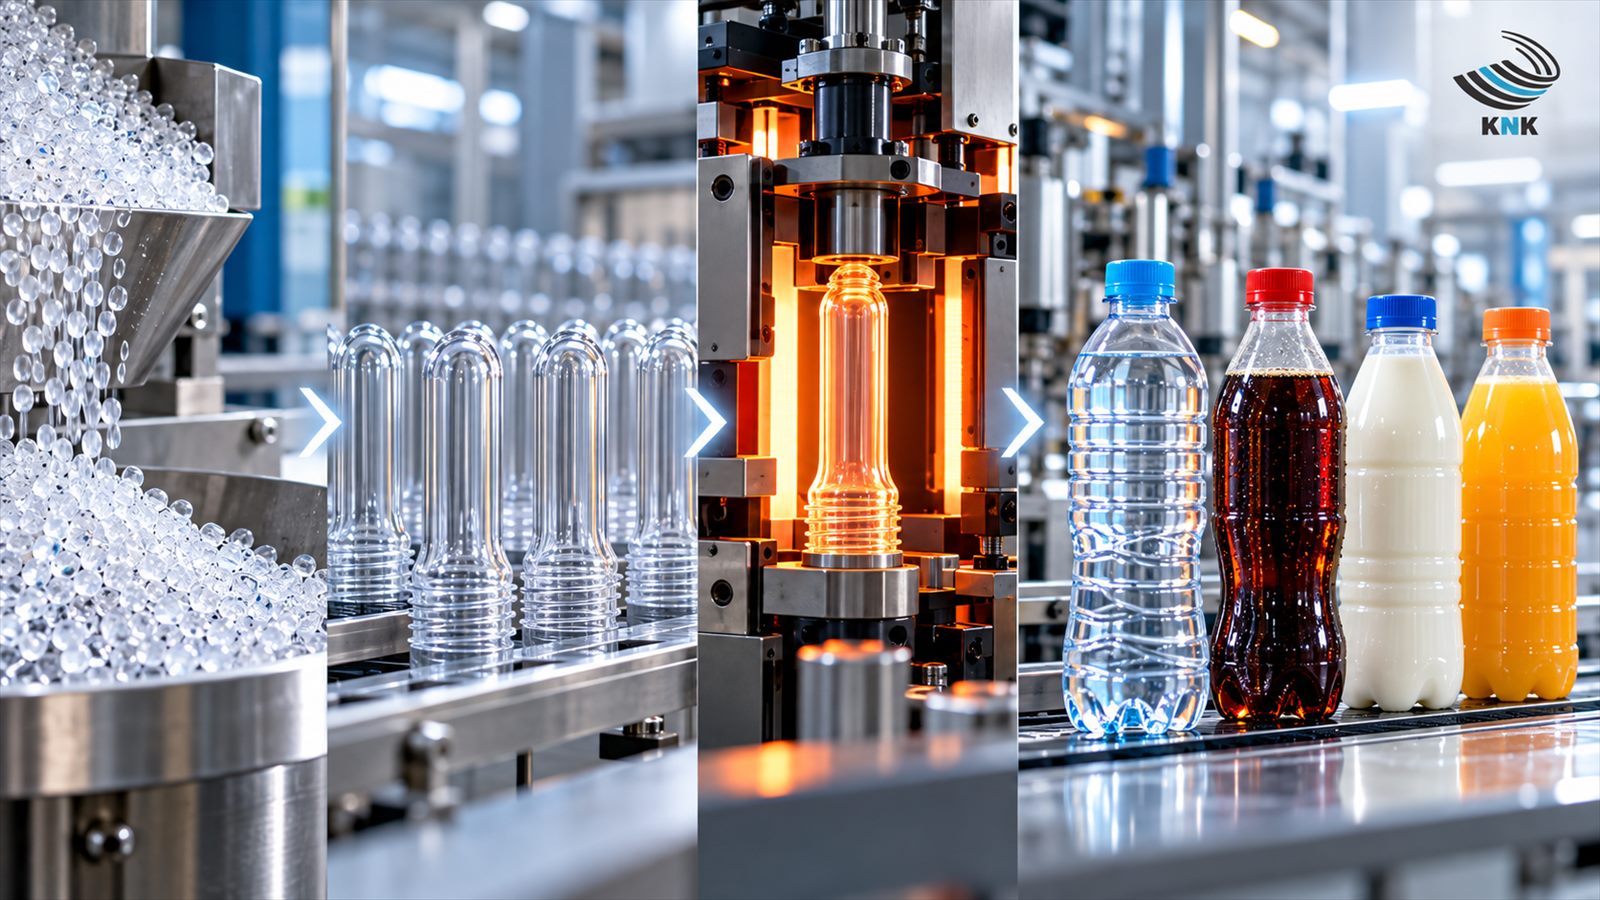
این مقاله مسیر تولید پریفرم PET را از آمادهسازی گرانول تا قالبگیری، کنترل کیفیت و تبدیل به بطری بررسی میکند و مهمترین عیوب و عوامل مؤثر بر کیفیت نهایی را توضیح میدهد. همچنین نشان میدهد چرا انتخاب مواد اولیه، طراحی قالب، وزن مناسب و ثبات تولید برای دستیابی به بطری PET باکیفیت و قابلاعتماد اهمیت دارد.
کیفیت یک بطری PET زمانی شکل میگیرد که هنوز بطریای وجود ندارد. بسیاری از ویژگیهایی که بعداً در ظاهر، مقاومت، وزن و عملکرد بطری دیده میشوند، ریشه در ماده اولیه، طراحی و کیفیت پریفرم PET دارند.
برای یک تولیدکننده نوشیدنی یا مواد غذایی، پریفرم فقط قطعهای پلاستیکی نیست که در دستگاه بادکن قرار بگیرد. یکنواختی وزن، کیفیت گلویی و رزوه، شفافیت، وضعیت نقطه تزریق، پایداری ابعادی و حتی نحوه بستهبندی و حمل آن میتوانند بر فرایند بعدی اثر بگذارند.
به همین دلیل شناخت فرایند تولید پریفرم PET، روشهای کنترل کیفیت و عیوب رایج آن به خریدار صنعتی کمک میکند محصول را صرفاً بر اساس وزن و قیمت ارزیابی نکند؛ بلکه کیفیت واقعی و عملکرد آن در خط تولید را بسنجد.
پریفرم PET چگونه تولید میشود؟
مسیر تولید را میتوان بهصورت ساده چنین خلاصه کرد:
گرانول PET ← آمادهسازی و خشککردن ← ذوب و تزریق ← قالبگیری پریفرم ← خنککاری ← کنترل کیفیت ← بستهبندی ← تبدیل به بطری
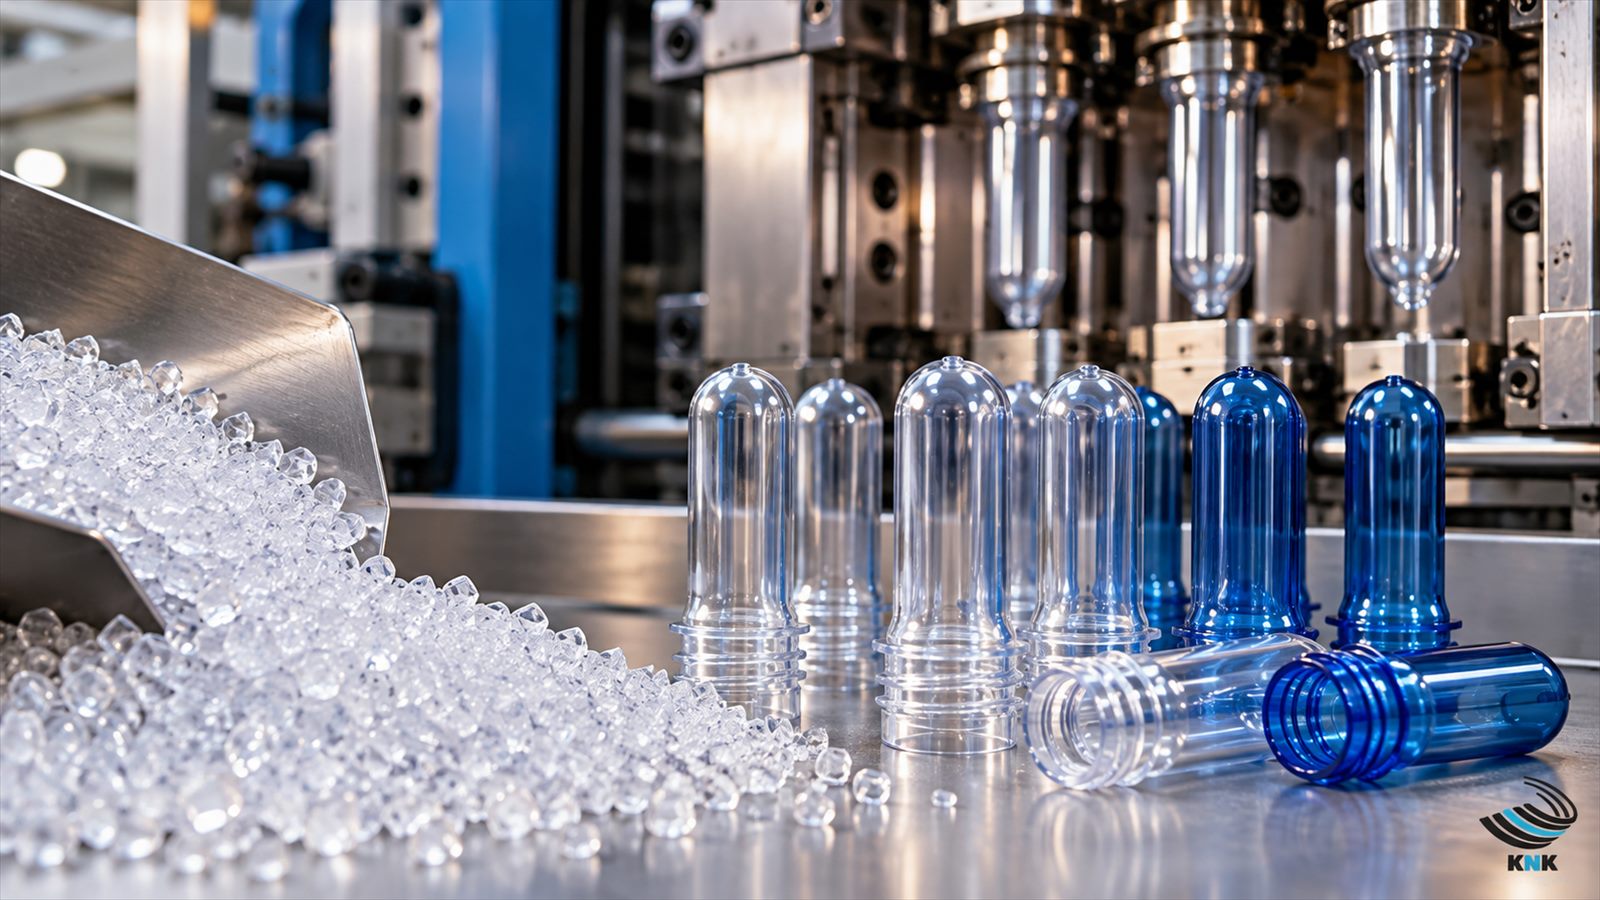
PET مادهای رطوبتپذیر است؛ بنابراین کنترل رطوبت ماده پیش از فرایند تزریق اهمیت زیادی دارد. پس از آمادهسازی، ماده وارد واحد تزریق میشود، ذوب میشود و تحت شرایط کنترلشده در قالب پریفرم شکل میگیرد. طراحی و کنترل این فرایند باید بهگونهای باشد که پریفرم از نظر ابعاد، ظاهر و خواص لازم برای مرحله بعدی، یعنی Stretch Blow Molding، ثبات مناسبی داشته باشد.
مرحله اول؛ انتخاب و آمادهسازی مواد اولیه PET
گرانول PET چه ویژگیهایی باید داشته باشد؟
کیفیت تولید از مواد اولیه آغاز میشود. مواد مصرفی باید متناسب با کاربرد نهایی انتخاب و پیش از ورود به دستگاه در شرایط مناسب نگهداری شوند. وجود آلودگی، رطوبت نامناسب یا نوسان در مشخصات ماده میتواند در مرحله تزریق خود را به شکل مشکلات ظاهری یا عملکردی نشان دهد.
در تولید صنعتی، هدف این است که ماده اولیه در دفعات مختلف تولید رفتار قابل پیشبینی داشته باشد؛ زیرا تغییرات محسوس در مواد میتواند تنظیمات فرایند را نیز تحت تأثیر قرار دهد.
چرا رطوبت مواد اولیه در تولید پریفرم اهمیت دارد؟
PET رطوبت محیط را جذب میکند. اگر این رطوبت پیش از فرایند ذوب به اندازه مناسب کاهش پیدا نکند، میتواند بر رفتار ماده و کیفیت محصول اثر بگذارد. به همین دلیل خشککردن مواد یکی از مراحل مهم پیش از تزریق PET محسوب میشود.
خشککردن PET قبل از تزریق چه نقشی دارد؟
هدف از خشککردن، آمادهکردن ماده برای فرایندی پایدارتر است. این مرحله باید با کنترل مناسب زمان، دما و جریان هوا انجام شود. در تولید حرفهای، خشککن صرفاً یک تجهیز جانبی نیست؛ بخشی از زنجیره کنترل کیفیت محسوب میشود.
مرحله دوم؛ قالبگیری تزریقی پریفرم PET
مواد PET چگونه وارد قالب پریفرم میشوند؟
پس از آمادهسازی، گرانولها وارد واحد تزریق میشوند. ماده در سیلندر دستگاه ذوب شده و سپس به درون حفرههای قالب تزریق میشود. در همین مرحله، بدنه پریفرم، گلویی، رزوه و حلقههای مربوط به دهانه شکل میگیرند.
برخلاف بدنه پریفرم که در مرحله بادکردن تغییر شکل میدهد، بخش گلویی باید از همان مرحله تزریق با دقت مناسبی ساخته شود؛ زیرا مستقیماً با درب و سیستم آببندی ارتباط دارد.
دما و فشار تزریق چه اثری بر کیفیت پریفرم دارند؟
کیفیت پریفرم نتیجه یک پارامتر واحد نیست. سرعت و فشار تزریق، شرایط ذوب، خنککاری، قالب و زمان چرخه در کنار یکدیگر بر محصول اثر میگذارند. تغییر نامناسب این عوامل میتواند به عیوبی مانند پرشدن ناقص، تغییرات ظاهری یا مشکلات ناحیه تزریق منجر شود.
قالب پریفرم چرا یکی از مهمترین اجزای خط تولید است؟
قالب وظیفه دارد این فرایند را بارها و بارها با دقت تکرار کند. برای یک تولیدکننده صنعتی، فقط تولید یک پریفرم سالم کافی نیست؛ صدها هزار قطعه باید تا حد امکان از نظر ابعاد و رفتار تولیدی مشابه یکدیگر باشند.
طراحی پریفرم؛ جایی که کیفیت بطری آینده شکل میگیرد
وزن پریفرم چگونه تعیین میشود؟
وزن پریفرم باید با حجم و شکل بطری نهایی، کاربرد بستهبندی و مقاومت مورد انتظار هماهنگ باشد. انتخاب وزن بیش از نیاز، مصرف ماده را بالا میبرد و کاهش بیش از اندازه آن نیز میتواند پنجره فرایندی تولید بطری را محدود کند.
ضخامت بدنه پریفرم چه تأثیری بر بطری دارد؟
پریفرم در دستگاه بادکن کشیده میشود و ماده آن در بخشهای مختلف قالب بطری توزیع میشود. بنابراین هندسه و توزیع ماده در پریفرم میتواند بر ضخامت قسمتهای مختلف بطری نهایی اثر بگذارد. کنترل پروفایل حرارتی و کشش نیز در مرحله بادکردن برای دستیابی به توزیع مناسب ماده اهمیت دارد.
طراحی گلویی و دهانه چرا مهم است؟
گلویی محل اتصال بطری و درب است و کوچکترین ناهماهنگی میتواند آببندی را تحت تأثیر قرار دهد. قطر، رزوه، سطح آببندی و اجزای مختلف Neck Finish باید با درب و تجهیزات خط بستهبندی هماهنگ باشند.
رابطه وزن پریفرم با حجم بطری نهایی چیست؟
برای هر حجم بطری نمیتوان یک وزن ثابت و عمومی تعیین کرد. شکل بطری، کاربرد محصول، شرایط حمل و حتی نوع دستگاه بادکن در انتخاب وزن مناسب نقش دارند. به همین علت نمونهسازی و ارزیابی بطری نهایی اهمیت زیادی دارد.
کنترل کیفیت پریفرم PET؛ چه چیزهایی باید بررسی شوند؟
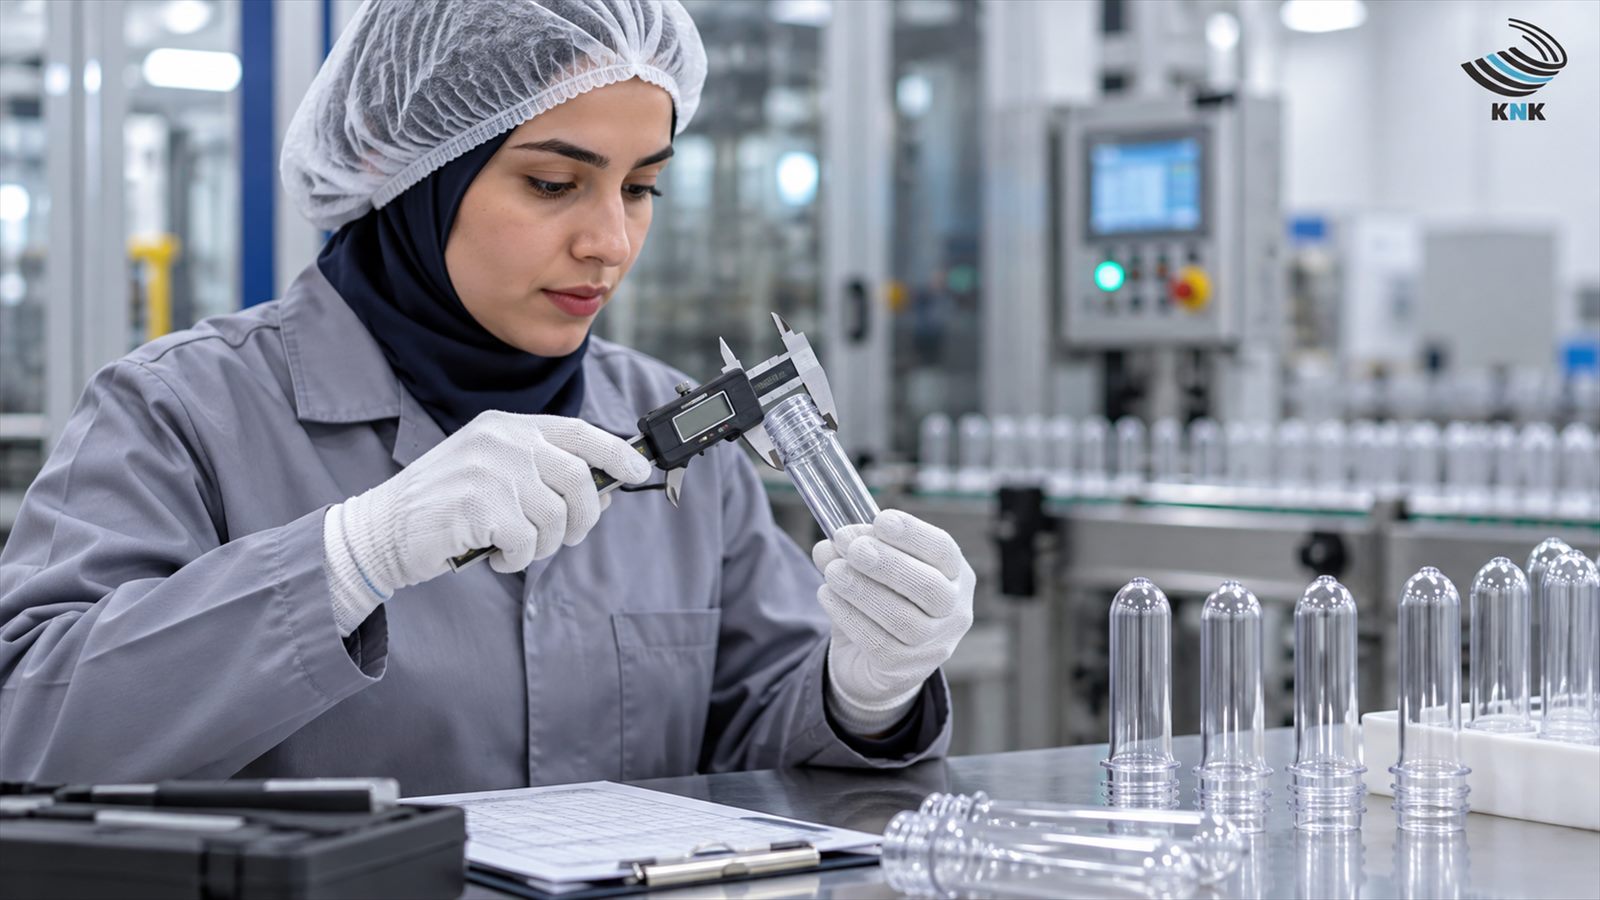
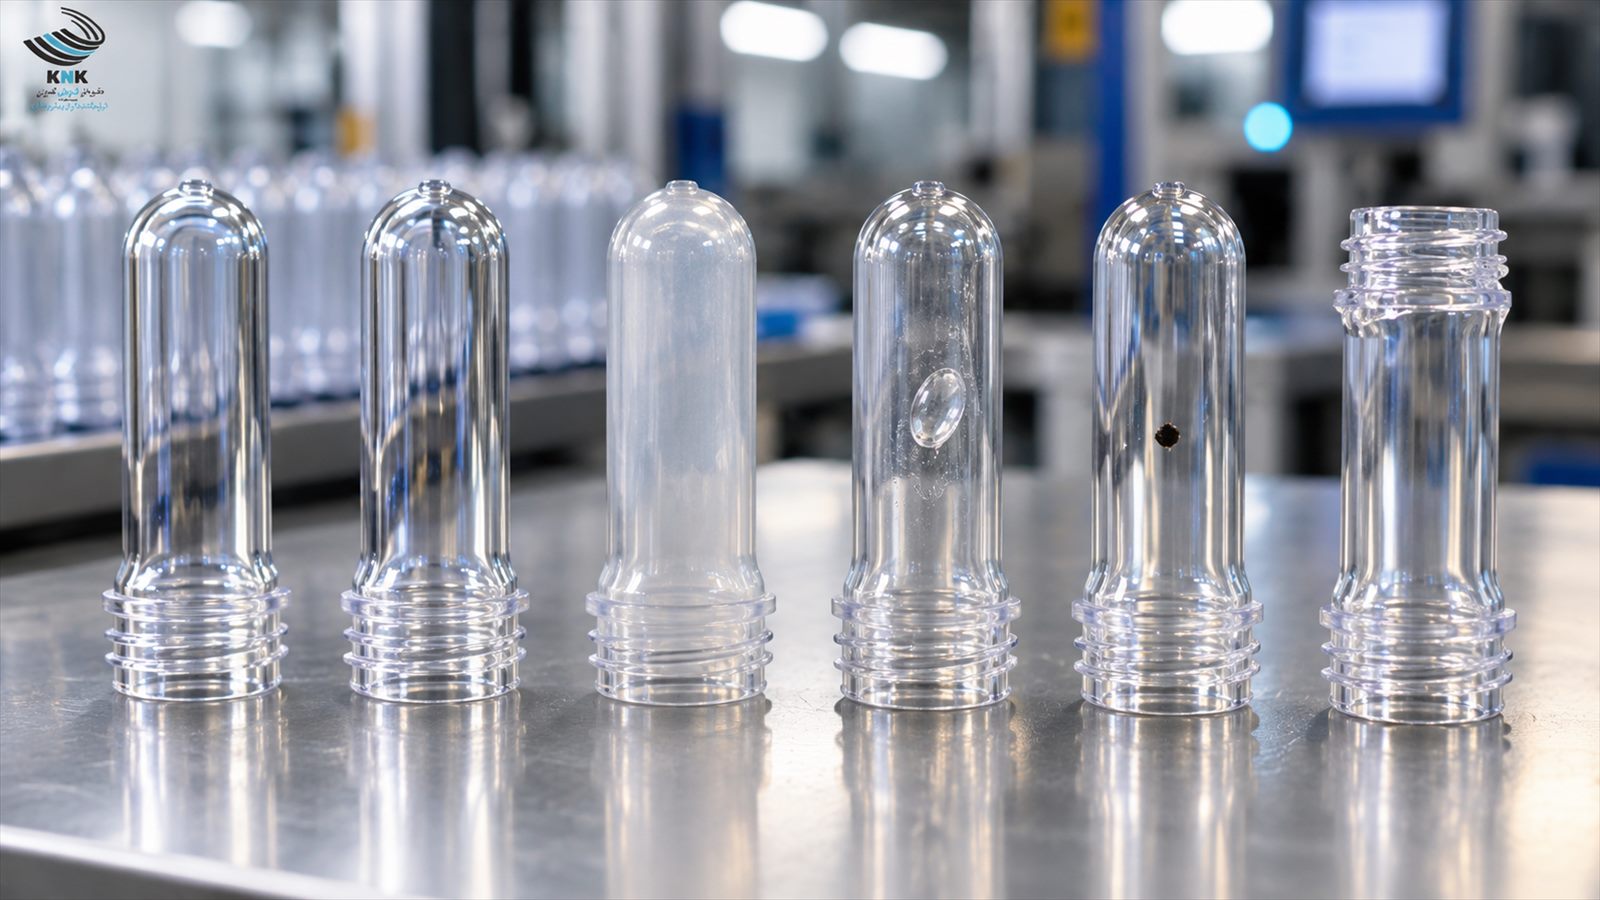
کنترل کیفیت پریفرم فقط به بررسی ظاهر آن محدود نمیشود. سامانههای صنعتی بازرسی پریفرم، مواردی مانند ابعاد، ضخامت دیواره، دهانه و رزوه، آلودگی، ذرات سیاه، حباب، کدری، تغییرات رنگ و مشکلات ناحیه Gate را ارزیابی میکنند.
کنترل وزن پریفرم
ثبات وزن میتواند نشانهای مهم از تکرارپذیری فرایند باشد. نوسان غیرعادی وزن در سفارشهای یکسان باید بررسی شود.
کنترل ابعاد و اندازه گلویی
قطرهای مهم، ارتفاعها و شکل هندسی گلویی باید در محدوده مورد انتظار قرار داشته باشند تا با درب و تجهیزات تولید سازگار باشند.
بررسی رزوه و دهانه
رزوه ناقص، پلیسه یا آسیب سطح آببندی میتواند بعداً به مشکل در درببندی منجر شود.
بررسی شفافیت و رنگ
شفافیت، یکنواختی رنگ و نبود تغییرات غیرعادی ظاهری از شاخصهای مهم ارزیابی محصول هستند.
بررسی نقطه تزریق
ناحیه Gate یا نقطه تزریق نیز باید از نظر شکل، طول غیرعادی، ترک، حفره یا تغییر شکل بررسی شود.
کنترل آلودگی و ذرات خارجی
نقاط سیاه، مواد ذوبنشده و آلودگیهای قابل مشاهده از عیوبی هستند که در بازرسی صنعتی پریفرم مورد توجه قرار میگیرند.
بررسی ثبات ابعادی
پریفرم باید پس از تولید و خنکشدن، هندسه مناسبی داشته باشد. تاببرداشتن یا تغییر شکل میتواند عملکرد بعدی آن را تحت تأثیر قرار دهد.
عیوب رایج پریفرم PET و علت آنها
یکی از دلایل اهمیت کنترل فرایند این است که بسیاری از عیوب پریفرم ممکن است در مرحله تولید بطری به مشکل بزرگتری تبدیل شوند.
کدری یا کاهش شفافیت پریفرم
کدری و کریستالیزاسیون غیرعادی از عیوبی هستند که در سیستمهای بازرسی پریفرم بررسی میشوند. مشاهده چنین وضعیتی نیازمند بررسی شرایط ماده و فرایند است.
ایجاد حباب در پریفرم
حباب یا فضای خالی میتواند ظاهر و یکپارچگی محصول را مختل کند و باید علت آن در ماده و شرایط فرایند بررسی شود.
تغییر رنگ یا زردشدگی PET
تغییر محسوس رنگ میتواند نشانهای از ناپایداری فرایند یا شرایط نامناسب ماده باشد.
ناقصبودن گلویی یا رزوه
پرشدن ناقص قالب میتواند باعث ناقصشدن بخشی از Neck Finish شود. چنین نقصی مستقیماً بر عملکرد درب اثر میگذارد.
اختلاف وزن پریفرمها
اگر در یک محصول مشخص اختلاف وزن از محدوده مورد انتظار خارج شود، ثبات فرایند تولید باید بررسی شود.
وجود نقاط سیاه یا آلودگی
Black Speck، آلودگی و مواد ذوبنشده جزو عیوب شناختهشده در بازرسی پریفرم هستند.
مشکل در نقطه تزریق
حفره، Gate طولانی، ترک یا خارجبودن نقطه تزریق از مرکز میتواند بر مرحله بعدی تولید اثر بگذارد.
تاببرداشتن یا تغییر شکل پریفرم
تغییر شکل میتواند در انتقال، گرمکردن و قرارگیری پریفرم در تجهیزات بعدی مشکل ایجاد کند.
چگونه پریفرم به بطری PET تبدیل میشود؟
پس از تولید، پریفرم وارد دستگاه بادکن میشود. ابتدا بدنه تا محدوده مناسب فرایندی گرم میشود؛ سپس پریفرم در قالب بطری قرار میگیرد و با ترکیب کشش و دمش هوای فشرده، ماده درون قالب توزیع میشود.
در این مرحله پنج اتفاق اصلی رخ میدهد: گرمکردن پریفرم، ورود به قالب، کشش، دمش هوا و خنککاری بطری نهایی. تنظیم پروفایل گرمایی و نحوه توزیع ماده، بخشی از دستیابی به بطری باکیفیت است.
کیفیت پریفرم چه تأثیری بر بطری نهایی دارد؟
پریفرم پایدار و متناسب میتواند به تولید بطری با توزیع ضخامت بهتر، ظاهر مناسب، عملکرد قابلپیشبینی و ضایعات کمتر کمک کند. در مقابل، مشکلات پریفرم میتوانند خود را در قالب بدشکلی، ضعف قسمتهای خاص بطری یا دشواری تنظیم خط نشان دهند.
به همین دلیل کیفیت پریفرم را نمیتوان جدا از عملکرد بطری ارزیابی کرد.
آیا پریفرم سبکتر همیشه بهتر است؟
خیر. سبکسازی زمانی ارزشمند است که عملکرد مورد انتظار محصول حفظ شود. کاهش وزن بدون توجه به طراحی بطری و پنجره فرایندی میتواند نتیجه معکوس داشته باشد.
در خوش نوش کویر نیز یکی از محورهای اعلامشده برای واحد R&D، بررسی بهبود محصولات و در صورت امکان کاهش وزن همراه با حفظ کیفیت است.
نقش قالب در کیفیت پریفرم PET
دقت ساخت قالب، کیفیت سطح، وضعیت خنککاری و تکرارپذیری حفرهها مستقیماً با ثبات تولید مرتبطاند.
دقت قالب به حفظ ابعاد کمک میکند؛ کیفیت سطح روی ظاهر محصول اثر دارد؛ خنککاری مناسب بخشی از کنترل چرخه تولید است؛ تعداد حفرهها ظرفیت تولید را بالا میبرد، اما یکنواختی عملکرد میان حفرهها اهمیت پیدا میکند؛ و در نهایت تکرارپذیری همان چیزی است که تولید صنعتی را از یک نمونه موفق جدا میکند.
بستهبندی، انبارداری و حمل پریفرم؛ کیفیت بعد از تولید هم مهم است
کنترل کیفیت با خروج پریفرم از دستگاه تمام نمیشود. آلودگی، گردوغبار، آسیب مکانیکی یا شرایط نامناسب حمل میتوانند کیفیت محصول سالم را تحت تأثیر قرار دهند.
به همین دلیل بستهبندی و جابهجایی مناسب بخشی از زنجیره کیفیت است. خوش نوش کویر نیز در معرفی خدمات خود به امکان حمل محصولات با وسایل مناسب برای نگهداشت بهتر محصول اشاره کرده است.
هنگام خرید پریفرم، چه شاخصهای کیفی را از تولیدکننده بپرسیم؟
پیش از سفارش صنعتی بهتر است فقط درباره قیمت سؤال نکنید. وزن و تلرانس آن، نوع و استاندارد دهانه، رنگ، کاربرد پیشنهادی، ثبات ابعادی، کیفیت ظاهری، قابلیت تأمین مستمر و شرایط بستهبندی و حمل از موضوعاتی هستند که باید روشن شوند.
همچنین مشخصات دستگاه بادکن و بطری هدف را در اختیار تولیدکننده قرار دهید؛ زیرا انتخاب فنی زمانی دقیقتر میشود که کل سیستم بستهبندی دیده شود.
تولید پریفرم در خوش نوش کویر؛ از کنترل مواد اولیه تا محصول نهایی
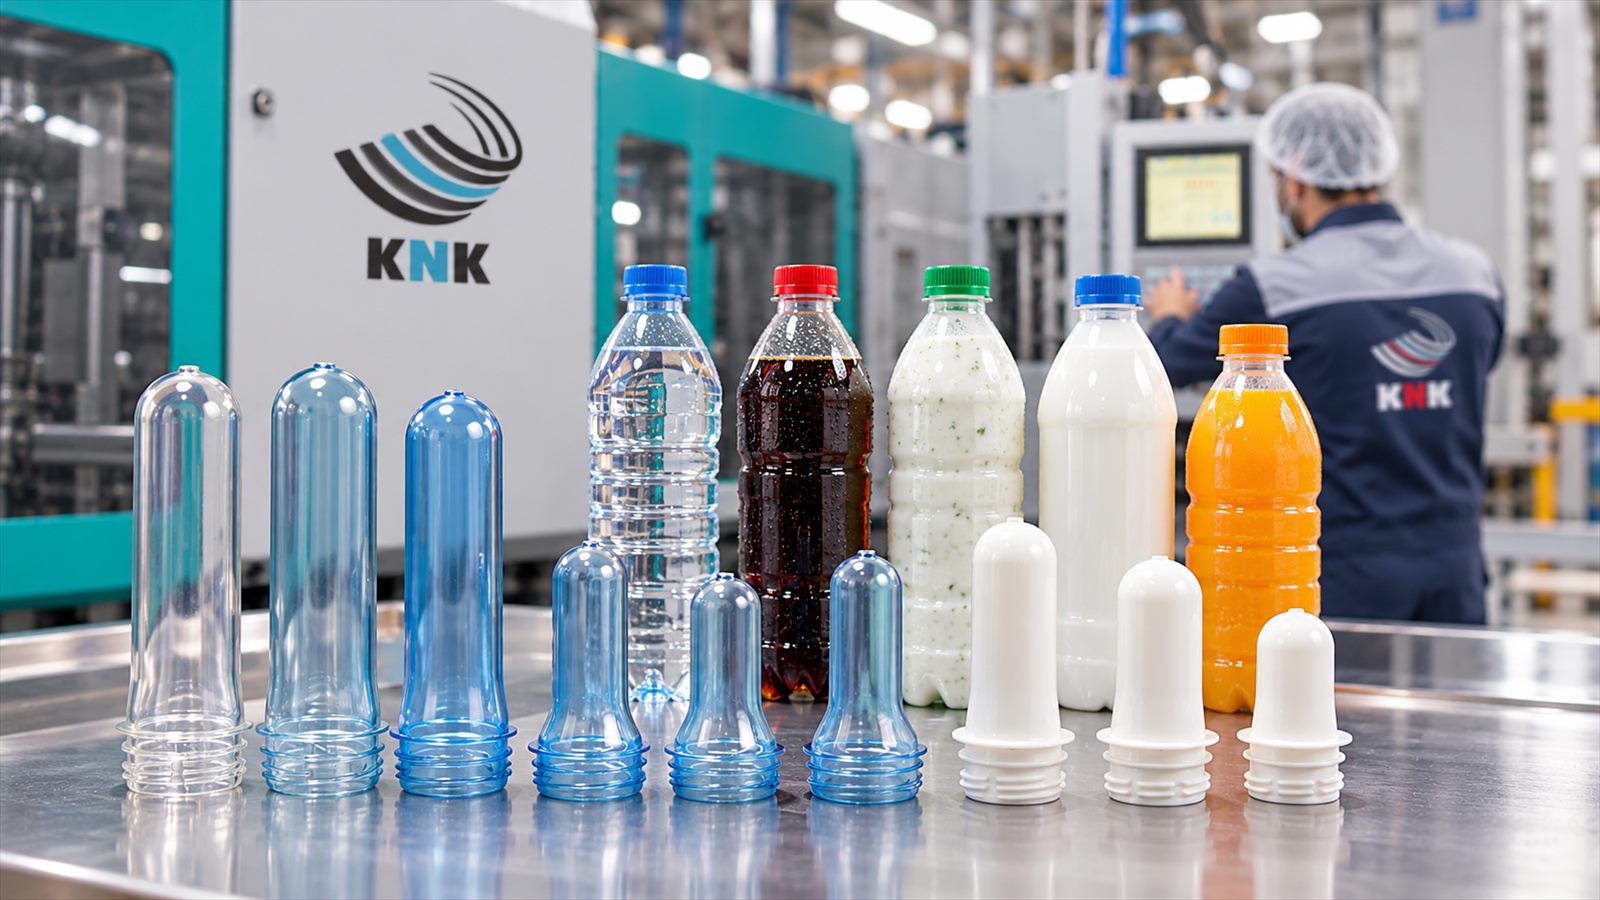
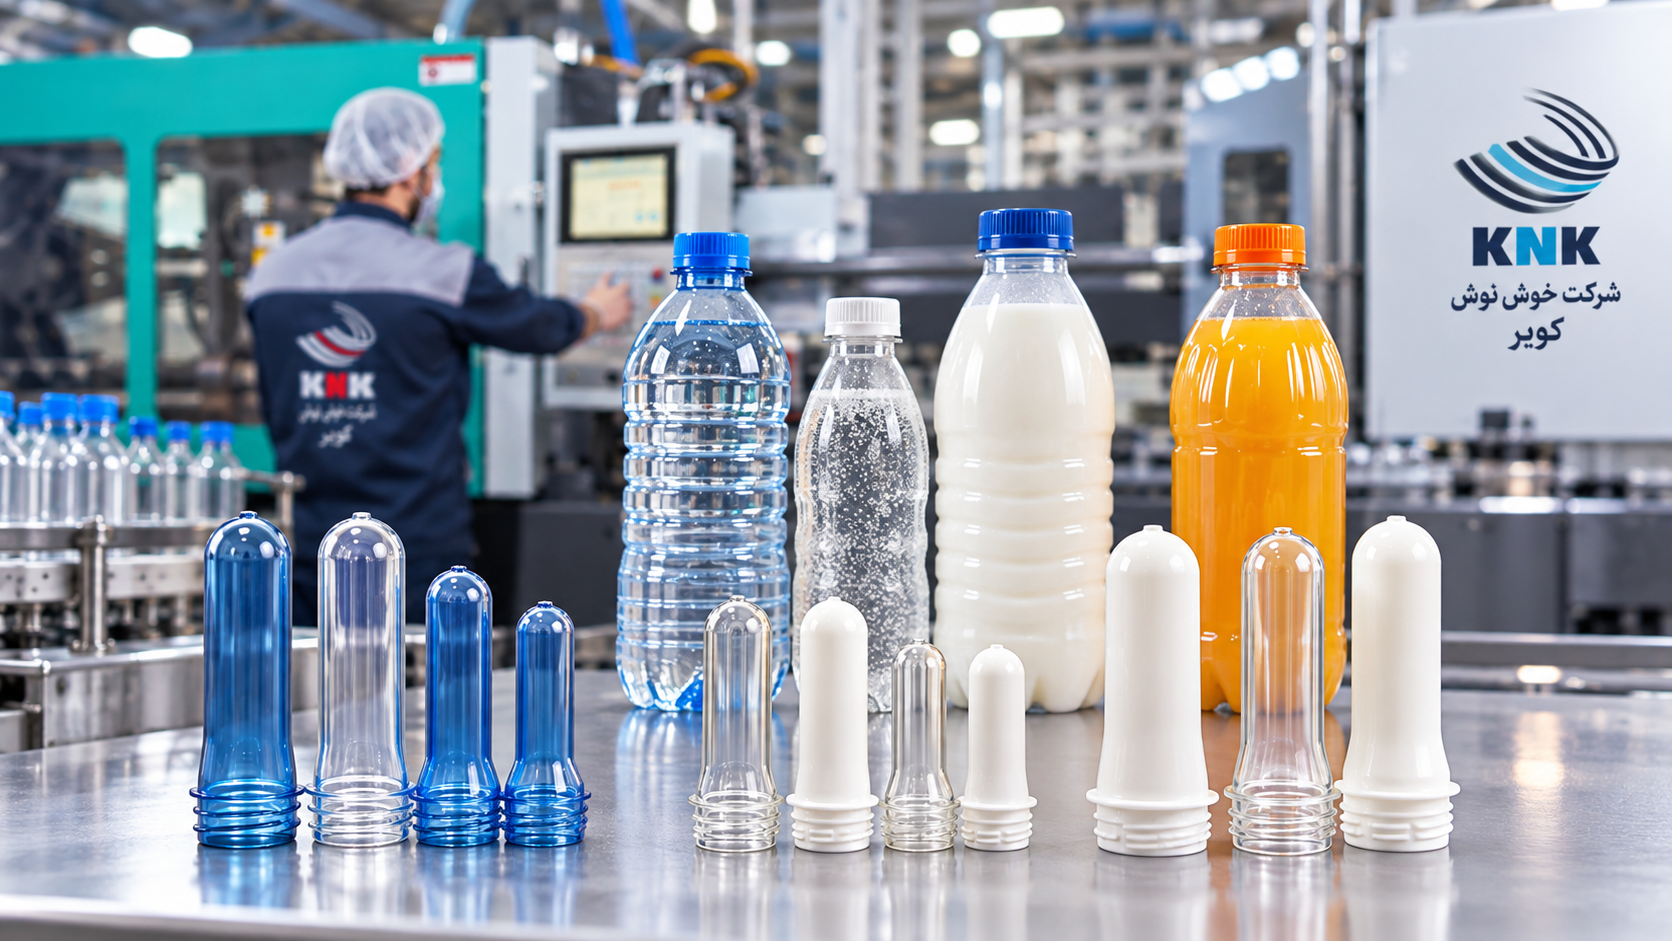
خوش نوش کویر از سال ۱۳۸۵ در شهرک صنعتی ابرکوه در زمینه تولید پریفرم و بطری PET فعالیت دارد. این مجموعه در حال حاضر خانوادههای پریفرم ۲۸، ۳۰ و ۳۸ میلیمتری را برای کاربردهای مختلف تولید میکند و در معرفی ساختار خود بر کنترل کیفیت، تجهیزات آزمایشگاهی کالیبره، نیروی متخصص و فعالیت واحد R&D تأکید دارد.
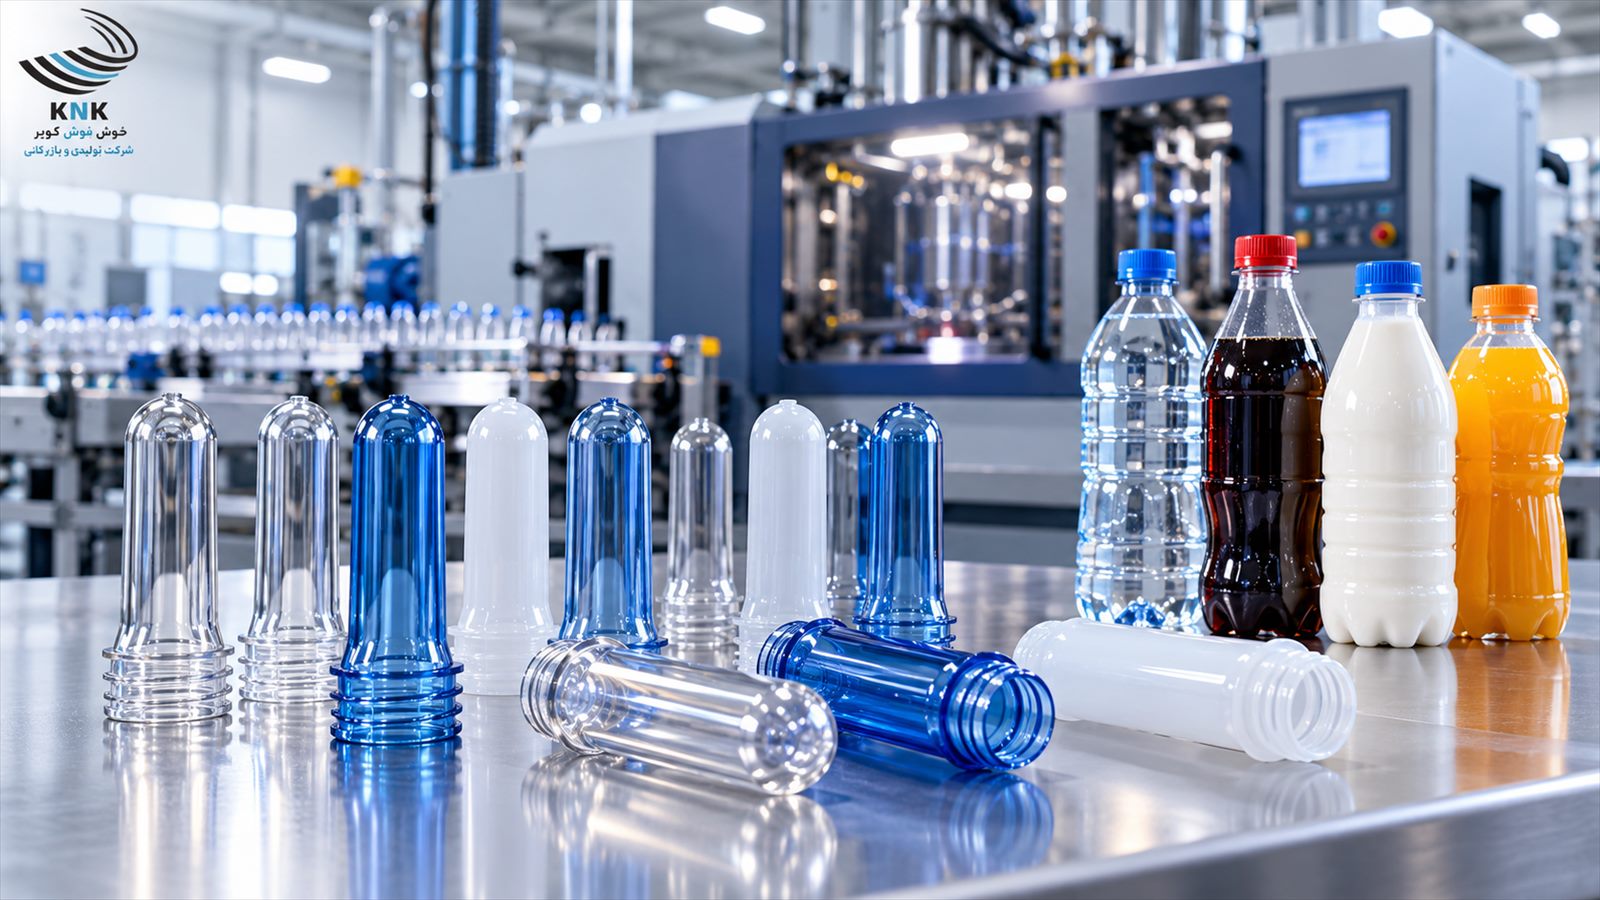
این محصولات شامل پریفرم ۲۸ میلیمتری PCO 1810 برای نوشیدنیهای گازدار، پریفرم ۳۰ میلیمتری 29/25 برای آب معدنی و پریفرم ۳۸ میلیمتری 3 Star برای شیر و آبمیوه هستند. همین تنوع، زمینه مناسبی برای لینکدادن این مقاله به صفحات تخصصی هر خانواده محصول فراهم میکند. خوش نوش کویر
پرسشهای متداول درباره تولید و کنترل کیفیت پریفرم PET
پریفرم PET چگونه تولید میشود؟
مواد PET پس از آمادهسازی و خشککردن، ذوب و در قالب تزریق میشوند. پس از شکلگیری و خنکشدن، پریفرم کنترل و بستهبندی میشود و بعداً در دستگاه بادکن به بطری تبدیل خواهد شد.
مهمترین عیوب پریفرم چیست؟
حباب، کدری، تغییر رنگ، نقاط سیاه، پرشدن ناقص، عیوب گلویی و رزوه، مشکلات Gate و تغییر شکل از جمله مواردی هستند که باید کنترل شوند.
چرا بعضی پریفرمها کدر میشوند؟
کدری میتواند با شرایط ماده یا فرایند ارتباط داشته باشد و باید همراه با سایر پارامترهای تولید بررسی شود.
وزن پریفرم چگونه تعیین میشود؟
وزن با توجه به حجم، شکل و کاربرد بطری نهایی و شرایط تولید انتخاب میشود و عدد واحدی برای تمام بطریها وجود ندارد.
کنترل کیفیت پریفرم شامل چه مواردی است؟
وزن، ابعاد، گلویی و رزوه، ظاهر، رنگ و شفافیت، نقطه تزریق، آلودگی و ثبات ابعادی از مهمترین موارد بررسی هستند.
چه عواملی باعث کاهش کیفیت بطری پس از بادکردن میشوند؟
کیفیت نامناسب پریفرم، انتخاب وزن یا طراحی نامتناسب و تنظیمات نامناسب گرمایش و دمش از عواملی هستند که میتوانند نتیجه نهایی را تحت تأثیر قرار دهند.
آیا وزن کمتر پریفرم باعث کاهش کیفیت میشود؟
نه لزوماً؛ اما سبکسازی باید مهندسیشده باشد و عملکرد بطری پس از تولید و در کاربرد واقعی تأیید شود.
چگونه میتوان پریفرم باکیفیت را تشخیص داد؟
یک پریفرم باکیفیت باید علاوه بر ظاهر مناسب، از نظر ابعاد، وزن، Neck Finish و عملکرد در فرایند تولید بطری نیز ثبات داشته باشد.
کیفیت بطری از پریفرم آغاز میشود
پریفرم PET فقط مرحلهای میان گرانول و بطری نیست؛ بخش مهمی از طراحی و کیفیت بستهبندی از همین نقطه شکل میگیرد. مواد اولیه، خشککردن، تزریق، طراحی قالب، کنترل وزن و ابعاد، بررسی عیوب و نگهداری صحیح همگی در کنار یکدیگر نتیجه نهایی را میسازند.
برای خریدار صنعتی، مهمترین نکته این است که پریفرم را صرفاً بر اساس قیمت یا وزن انتخاب نکند. محصول مناسب، محصولی است که با بطری، درب، خط تولید و کاربرد نهایی هماهنگ باشد و این کیفیت را در سفارشهای متوالی نیز حفظ کند.
کیفیت بطری زمانی آغاز میشود که هنوز بطریای وجود ندارد.
تصاویر