من حبيبات PET إلى العبوة النهائية: دليل متخصص لإنتاج البريفورم PET ومراقبة الجودة والعيوب الشائعة
2026/09/29
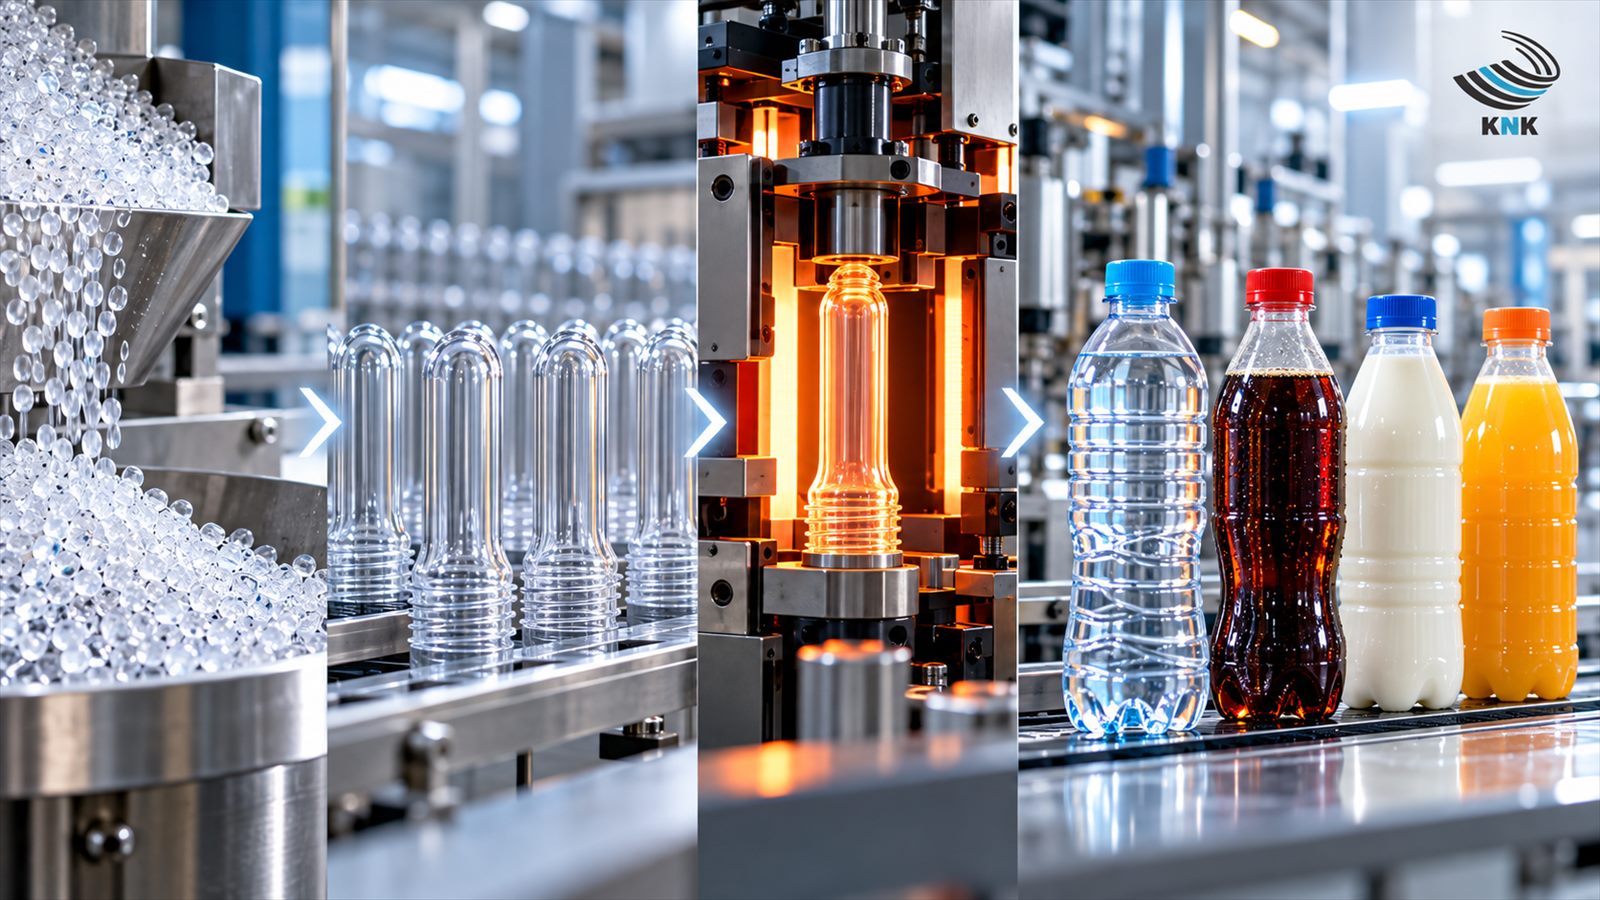
يشرح هذا المقال مراحل إنتاج البريفورم PET بدءًا من تجهيز حبيبات PET والقولبة بالحقن، وصولًا إلى مراقبة الجودة وتحويل البريفورم إلى العبوة النهائية. كما يستعرض أبرز عيوب البريفورم، ومعايير الفحص، وأهمية القالب، وتحسين الوزن، وأهم النقاط التي يجب أن يقيّمها المشتري الصناعي عند اختيار مصنع أو مورد موثوق.
تبدأ جودة عبوة PET قبل أن تتخذ العبوة شكلها النهائي بوقت طويل. فالعديد من الخصائص التي تظهر لاحقًا في العبوة، مثل المظهر، والمتانة، والوزن، والثبات الأبعادي، والأداء على خط الإنتاج، تتحدد جزئيًا منذ مرحلة تصميم وتصنيع البريفورم بت.
بالنسبة إلى شركات الأغذية والمشروبات، لا يُعد البريفورم مجرد قطعة بلاستيكية تُدخل إلى آلة النفخ. فثبات الوزن، ودقة عنق البريفورم، وجودة القلاوظ، والشفافية، وحالة نقطة الحقن، والثبات الأبعادي، وحتى طريقة التعبئة والتخزين والنقل، يمكن أن تؤثر جميعها في المراحل التالية من الإنتاج.
ولهذا فإن فهم عملية إنتاج البريفورم PET، ومراحل مراقبة الجودة، والعيوب التصنيعية الشائعة يساعد المشترين الصناعيين على تقييم المنتج بطريقة أكثر احترافية؛ ليس على أساس السعر والوزن فحسب، بل وفق أدائه الفعلي ومدى توافقه مع خط الإنتاج والعبوة النهائية.
كيف يتم إنتاج البريفورم PET؟
يمكن تلخيص عملية تصنيع البريفورم PET في سلسلة مترابطة من المراحل:
حبيبات PET ← تجهيز وتجفيف المادة الخام ← الصهر والحقن ← القولبة ← التبريد ← مراقبة الجودة ← التعبئة ← النفخ لإنتاج العبوة
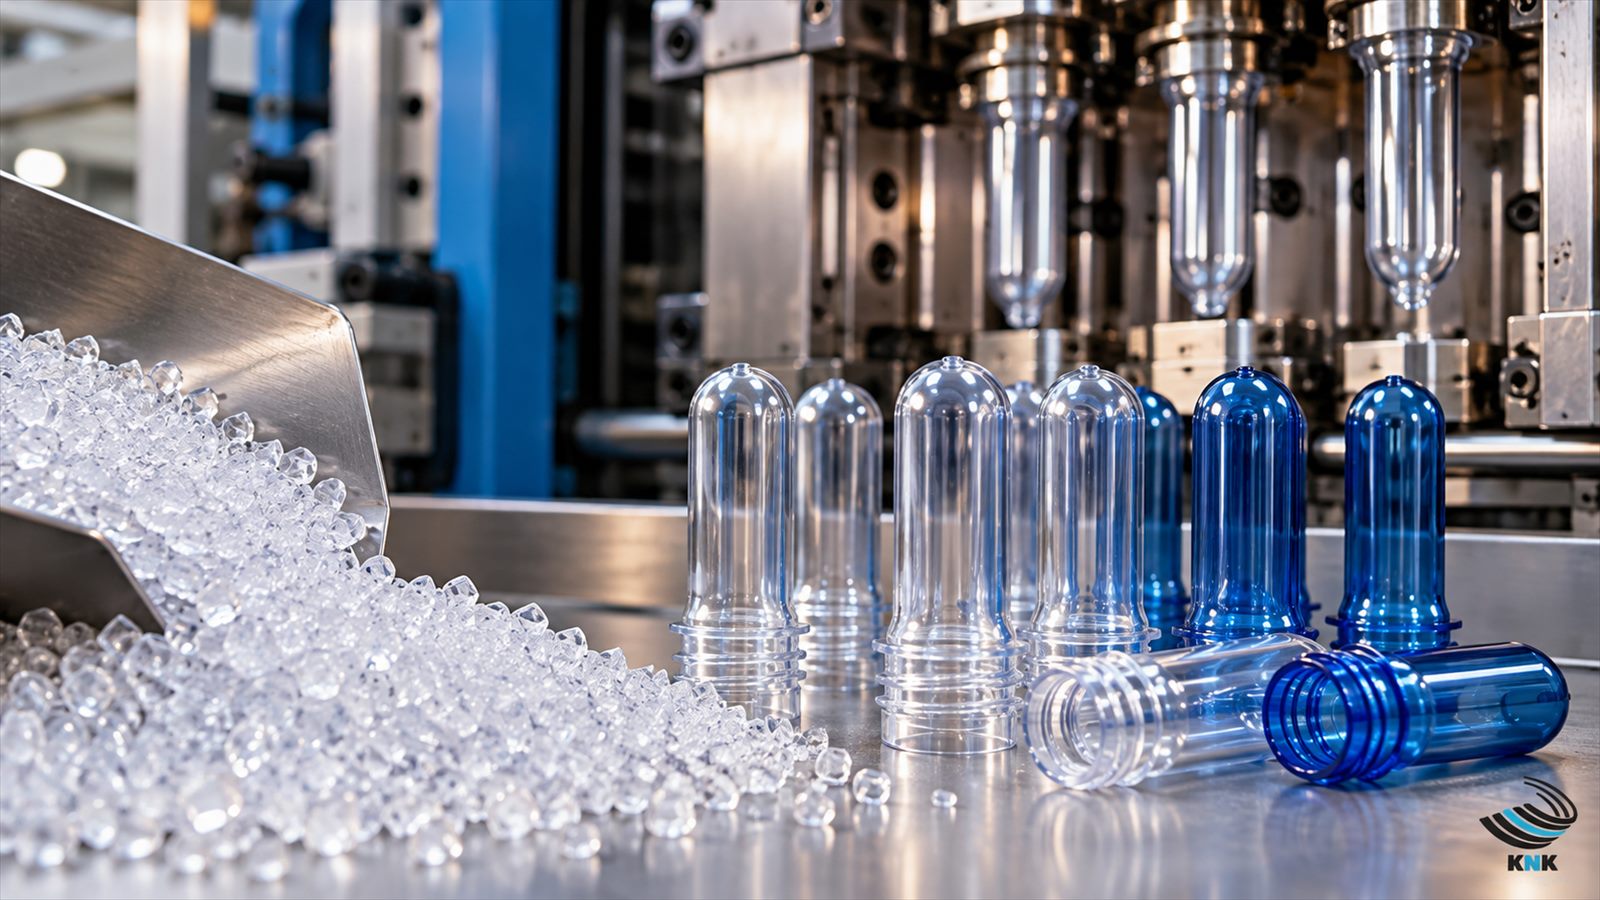
في البداية، يجب تجهيز مادة PET الخام بالشكل المناسب قبل دخولها إلى مرحلة القولبة بالحقن. وبعد ذلك تُصهر المادة وتُحقن داخل قوالب دقيقة لتشكيل جسم البريفورم، والعنق، والقلاوظ، وحلقة الدعم.
بعد التبريد والفحص، تُعبأ المنتجات المطابقة للمواصفات للتخزين أو النقل. وفي مرحلة لاحقة، يُعاد تسخين البريفورم وتحويله إلى العبوة النهائية باستخدام عملية النفخ بالشد Stretch Blow Molding.
تحضير حبيبات PET؛ حيث تبدأ الجودة
لماذا تؤثر جودة حبيبات PET في جودة البريفورم؟
يبدأ استقرار عملية الإنتاج من استقرار المادة الخام.
يجب أن تكون حبيبات PET المستخدمة مناسبة للتطبيق النهائي، وأن تُخزّن وتُدار في ظروف صحيحة. فقد يؤثر التلوث، أو الرطوبة غير المناسبة، أو التفاوت الكبير في خصائص المادة الخام في استقرار عملية التصنيع وفي جودة البريفورم النهائي.
وفي الإنتاج الصناعي الكبير، لا يكفي إنتاج دفعة جيدة مرة واحدة؛ بل يجب أن تتمتع المواد الخام بسلوك يمكن التنبؤ به عبر دورات إنتاج متتالية.
لماذا تعتبر السيطرة على الرطوبة مهمة؟
تستطيع مادة PET امتصاص الرطوبة من البيئة المحيطة. وإذا بقيت كمية غير مناسبة من الرطوبة في المادة قبل دخولها إلى مرحلة الصهر، فقد يؤثر ذلك سلبًا في سلوك البوليمر أثناء المعالجة.
لذلك، يُعد تجفيف PET قبل القولبة بالحقن من المراحل الأساسية في تصنيع البريفورم.
ما دور تجفيف PET قبل عملية الحقن؟
تهدف عملية التجفيف إلى تهيئة المادة الخام لعملية إنتاج أكثر استقرارًا وقابلية للتكرار.
ويجب التحكم في عوامل مثل درجة الحرارة، ومدة التجفيف، وتدفق الهواء وفق مواصفات المادة ونظام الإنتاج المستخدم.
لهذا السبب، لا ينبغي النظر إلى وحدة التجفيف على أنها مجرد جهاز مساعد، بل باعتبارها جزءًا من منظومة الجودة في مصنع البريفورم PET.
القولبة بالحقن للبريفورم PET
كيف تدخل مادة PET إلى قالب البريفورم؟
بعد مرحلة التجهيز والتجفيف، تنتقل حبيبات PET إلى وحدة الحقن، حيث يتم صهرها ومن ثم حقنها داخل تجاويف القالب.
وخلال هذه المرحلة يتشكل جسم البريفورم، والعنق، والقلاوظ، وحلقة الدعم، وغيرها من التفاصيل المهمة.
ومن النقاط الأساسية أن جسم البريفورم سيتغير لاحقًا أثناء عملية النفخ، في حين يحتفظ عنق العبوة إلى حد كبير بالشكل الذي تم تشكيله في مرحلة الحقن. ولهذا تُعد دقة الأبعاد في منطقة العنق والقلاوظ بالغة الأهمية.
كيف تؤثر ظروف الحقن في جودة البريفورم؟
لا تعتمد جودة البريفورم على عامل واحد؛ بل هي نتيجة تفاعل مجموعة من المتغيرات.
فضغط الحقن، وظروف الصهر، وسرعة الحقن، وزمن الدورة، وأداء نظام التبريد، وحالة القالب، وثبات العملية الإنتاجية، كلها عناصر تؤثر في جودة المنتج النهائي.
وقد تؤدي ظروف التشغيل غير المناسبة إلى ظهور مشكلات مثل عدم اكتمال ملء القالب، أو العيوب البصرية، أو اختلاف الأبعاد، أو المشكلات المرتبطة بمنطقة الحقن.
لماذا يعتبر قالب البريفورم من أهم أجزاء خط الإنتاج؟
لا تتمثل مهمة القالب في إنتاج قطعة سليمة مرة واحدة، بل في تكرار الشكل نفسه بدقة عبر عدد هائل من دورات الإنتاج.
فالعميل الصناعي لا يحتاج إلى بريفورم مثالي واحد؛ بل يحتاج إلى آلاف أو ملايين القطع ذات الأبعاد المتقاربة والسلوك المتوقع على خط الإنتاج.
وهذه القابلية للتكرار Repeatability هي أحد أهم معايير جودة التصنيع الصناعي.
تصميم البريفورم؛ حيث تتشكل خصائص العبوة المستقبلية
كيف يتم تحديد وزن البريفورم؟
يجب تحديد وزن البريفورم وفقًا لسعة العبوة النهائية، وشكلها الهندسي، ونوع المنتج، ومستوى المقاومة المطلوب، وظروف التشغيل.
ولا يعني الوزن الأعلى بالضرورة جودة أفضل. فاستخدام كمية أكبر من المادة يزيد استهلاك PET وتكلفة الإنتاج، بينما يمكن أن يؤدي تقليل الوزن بشكل مبالغ فيه إلى تضييق نافذة التشغيل أو التأثير في أداء العبوة.
لذلك، يجب أن يكون الهدف هو تحسين الوزن Optimization وليس مجرد الوصول إلى أخف بريفورم ممكن.
كيف تؤثر سماكة البريفورم في العبوة النهائية؟
أثناء عملية النفخ بالشد، يتم تسخين البريفورم ثم شده وتمديده داخل قالب العبوة.
ويجب أن تتوزع المادة الموجودة في جسم البريفورم على جدران العبوة وقاعدتها بطريقة مناسبة. لذلك، يمكن أن يؤثر التصميم الهندسي للبريفورم وتوزيع المادة فيه في توزيع سماكة العبوة النهائية.
ولهذا يجب تقييم تصميم البريفورم، ونظام التسخين، والشد، وضغط النفخ باعتبارها أجزاءً مترابطة من العملية.
لماذا يعد تصميم العنق Neck Finish مهمًا؟
يمثل عنق العبوة نقطة الاتصال بين العبوة والغطاء.
ويجب أن تتوافق هندسة القلاوظ، وأسطح الإحكام، وقطر العنق، والتفاصيل الأخرى في Neck Finish مع نوع الغطاء ومعدات الإغلاق على خط التعبئة.
وقد يؤدي خطأ أبعادي بسيط في هذه المنطقة إلى مشكلات في الإغلاق أو التسرب، حتى عندما يبدو جسم البريفورم سليمًا بصريًا.
مراقبة جودة البريفورم PET؛ ما الذي يجب فحصه؟
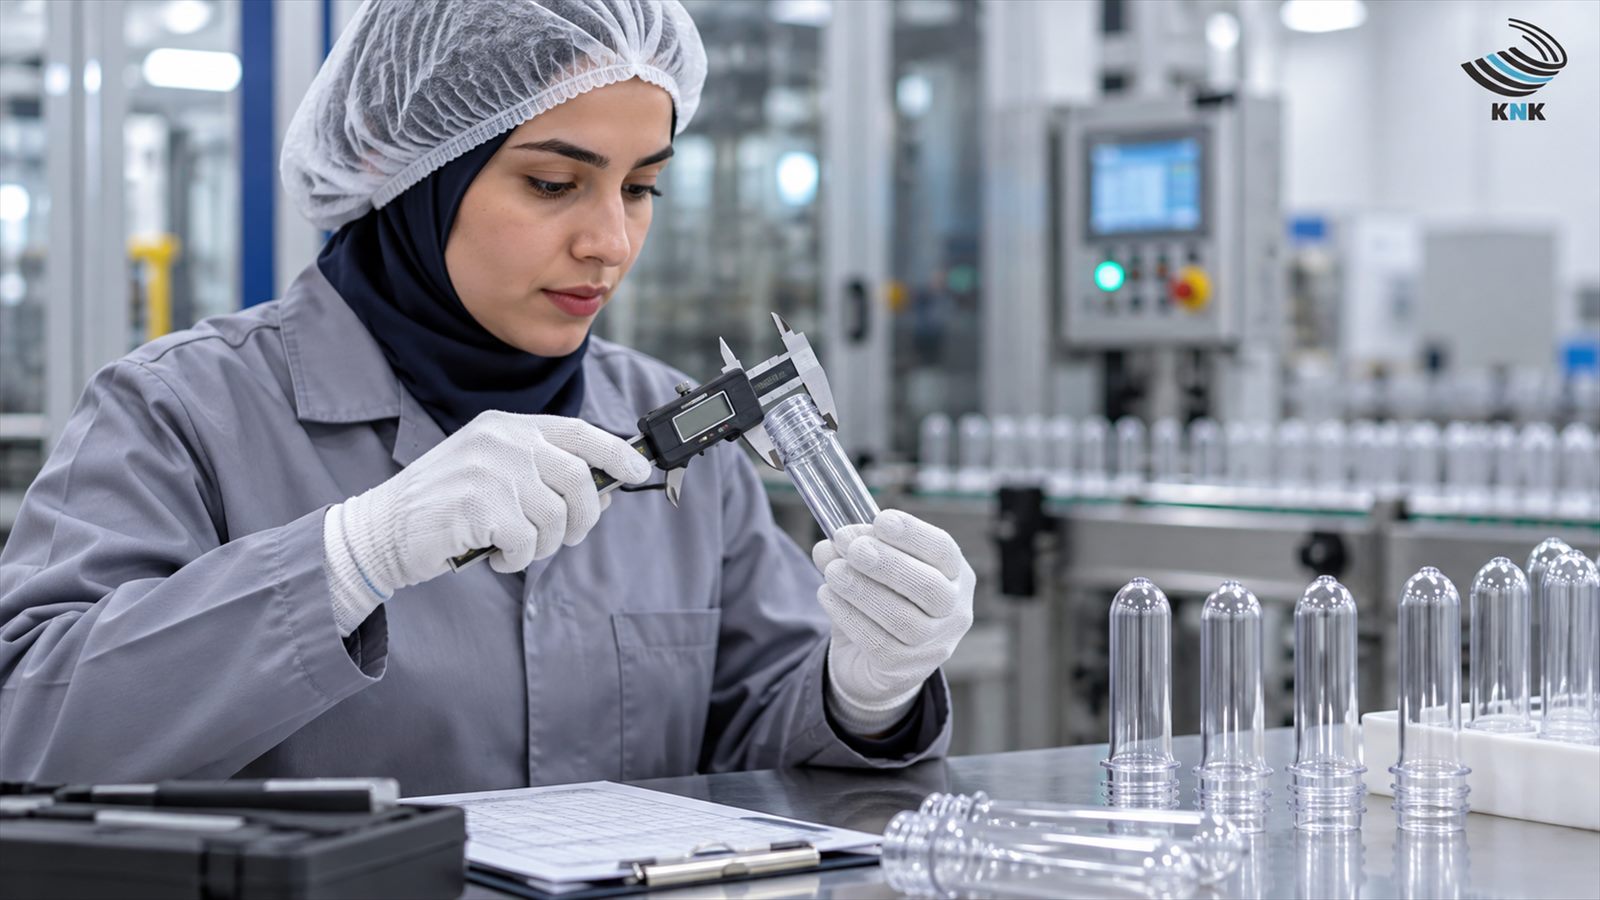
لا ينبغي أن تقتصر مراقبة جودة البريفورم PET على الفحص البصري السريع.
فهناك مجموعة من المؤشرات المهمة التي يجب تقييمها لضمان ثبات المنتج واستقراره في المراحل اللاحقة.
ثبات وزن البريفورم
يمكن أن يكون استقرار الوزن مؤشرًا مهمًا على ثبات العملية الإنتاجية.
وإذا ظهر تفاوت غير طبيعي في الوزن بين قطع من نفس النوع والمواصفات، فيجب التحقق من ظروف التصنيع.
فحص أبعاد العنق
يجب أن تقع الأقطار والارتفاعات والأبعاد المهمة في منطقة العنق ضمن الحدود المطلوبة، حتى يكون البريفورم متوافقًا مع الغطاء ومعدات التصنيع والتعبئة.
فحص القلاوظ وسطح الإحكام
يمكن أن تؤدي القلاوظ غير المكتملة، أو الزوائد البلاستيكية، أو التشوهات، أو عيوب سطح الإحكام إلى حدوث مشكلات في عملية تركيب الغطاء وإغلاق العبوة.
فحص الشفافية واللون
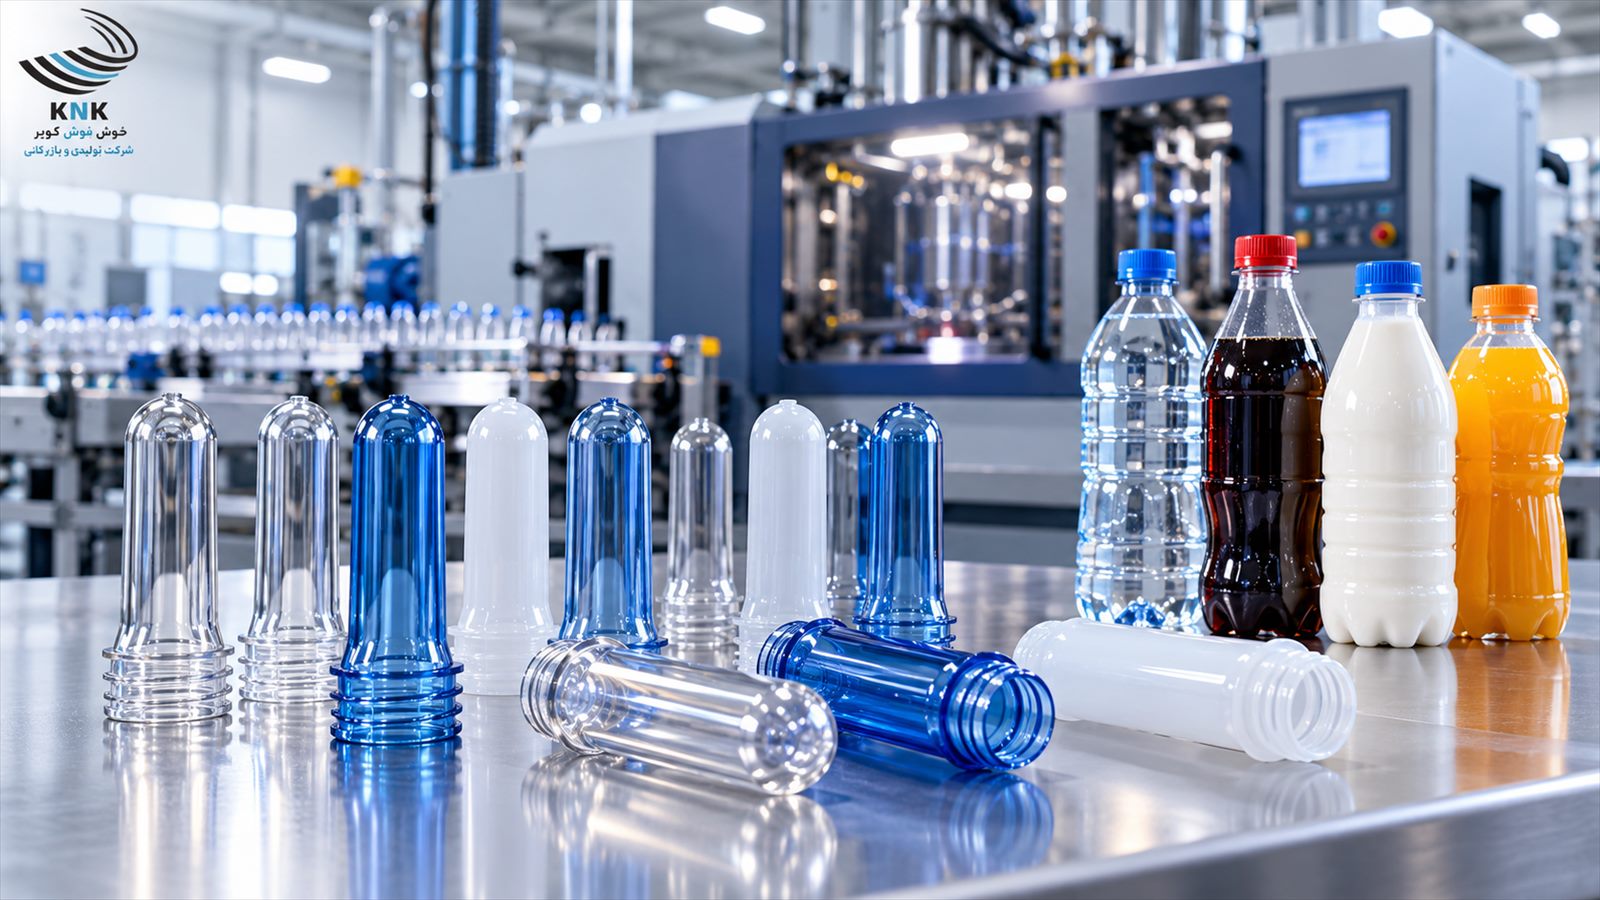
يجب أن تتمتع البريفورمات الشفافة أو الزرقاء أو البيضاء الحليبية بمظهر متجانس وفق المواصفة المطلوبة.
وقد تشير التغيرات غير المتوقعة في اللون أو الشفافية إلى خلل يستدعي مراجعة المادة الخام أو ظروف المعالجة.
فحص نقطة الحقن Gate
تحتاج منطقة نقطة الحقن إلى فحص دقيق للكشف عن أي شكل غير طبيعي، أو طول زائد، أو تجويف، أو تشقق، أو تشوه.
الكشف عن التلوث والجسيمات الغريبة
تُعد النقاط السوداء، والجسيمات غير المنصهرة، والأجسام الغريبة، وأي تلوث ظاهر من العيوب المهمة في إنتاج البريفورم.
الثبات الأبعادي
بعد الخروج من القالب والتبريد، يجب أن يحتفظ البريفورم بشكله الهندسي المطلوب.
فالتقوس أو التشوه قد يسبب مشكلات أثناء النقل، أو إعادة التسخين، أو إدخال البريفورم إلى آلة النفخ.
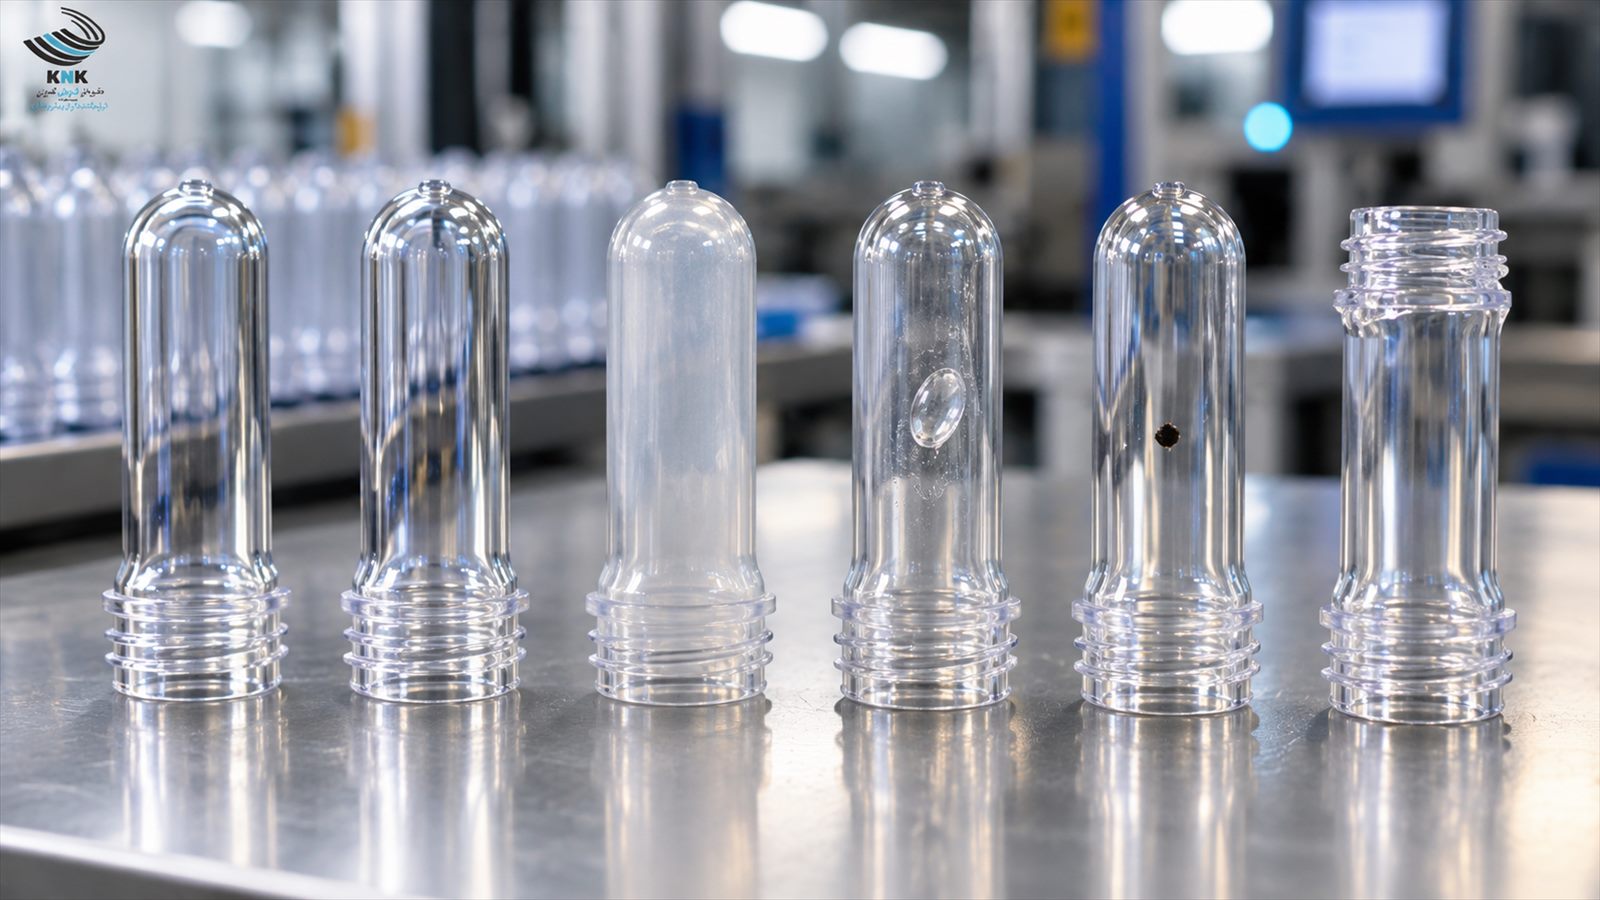
أشهر عيوب البريفورم PET
تكتسب عملية اكتشاف العيوب أهمية خاصة لأن بعض المشكلات البسيطة في البريفورم قد تتحول إلى مشكلة أكبر أثناء تصنيع العبوة.
العتامة أو انخفاض الشفافية
قد يكون ظهور الضبابية أو العتامة غير المتوقعة مرتبطًا بظروف المادة أو عملية التصنيع، ولذلك يجب تقييم السبب قبل استمرار الإنتاج.
الفقاعات أو الفراغات الداخلية
يمكن أن تؤثر الفقاعات أو الفراغات المرئية في المظهر وفي تجانس المنتج، وقد تكون مؤشرًا على عدم استقرار بعض مراحل المعالجة.
الاصفرار أو تغير اللون
قد يشير تغير اللون غير المقصود إلى ظروف معالجة غير مناسبة أو تأثر المادة خلال الإنتاج.
عدم اكتمال العنق أو القلاوظ
قد يؤدي عدم اكتمال ملء القالب إلى وجود عيوب في القلاوظ أو سطح الإحكام، وهو ما قد يؤثر مباشرة في أداء الغطاء.
تفاوت وزن البريفورم
يجب التحقيق في الفروق غير الطبيعية في الوزن عند إنتاج نفس النوع والمواصفة، لأنها قد تكون مؤشرًا على عدم ثبات العملية.
النقاط السوداء والتلوث
تُعد النقاط الداكنة والجسيمات الغريبة والمواد غير المنصهرة من العيوب المعروفة التي ينبغي اكتشافها خلال عملية الفحص.
عيوب نقطة الحقن
يمكن أن تشمل هذه العيوب وجود تجويف أو تشقق أو Gate طويل بشكل غير طبيعي أو نقطة حقن غير متمركزة بالشكل المطلوب.
الالتواء والتشوه
قد يؤدي التشوه إلى مشكلات أثناء حركة البريفورم على الخط، أو التسخين، أو التحميل داخل معدات النفخ.
كيف يتحول البريفورم PET إلى عبوة؟
بعد اجتياز مرحلة الفحص، يمكن تحويل البريفورم إلى عبوة نهائية باستخدام عملية Stretch Blow Molding.
وتشمل المراحل الرئيسية:
- إعادة تسخين البريفورم
- وضعه داخل قالب العبوة
- شده في الاتجاه الطولي
- نفخه باستخدام الهواء المضغوط
- تبريد العبوة وإخراجها من القالب
ويُعد التحكم في توزيع الحرارة والمادة أثناء هذه المرحلة أمرًا بالغ الأهمية.
فالبريفورم المناسب يجب أن يعمل بصورة متوافقة مع إعدادات آلة النفخ وتصميم القالب للحصول على عبوة مستقرة وعالية الجودة.
كيف تؤثر جودة البريفورم في جودة عبوة PET النهائية؟
يمكن للبريفورم المتجانس والمصمم بشكل صحيح أن يساهم في إنتاج عبوة ذات توزيع أفضل للسماكة، ومظهر مناسب، وأداء ميكانيكي متوقع، وتقليل نسبة الهدر أثناء التشغيل.
أما البريفورم غير المستقر فقد يؤدي إلى ظهور تشوهات، أو مناطق ضعيفة في العبوة، أو مشكلات في الإغلاق، أو عدم استقرار أثناء النفخ، أو الحاجة إلى تعديلات متكررة على خط الإنتاج.
ولهذا يجب تقييم جودة البريفورم دائمًا في ضوء أداء العبوة النهائية، وليس باعتباره منتجًا منفصلًا عن بقية منظومة التعبئة.
هل البريفورم الأخف وزنًا هو الأفضل دائمًا؟
لا.
تُعد عملية Lightweighting ناجحة فقط عندما يتم الحفاظ على الأداء المطلوب للعبوة.
فخفض وزن البريفورم دون مراعاة تصميم العبوة، وظروف التشغيل، ومتطلبات النقل، والأداء النهائي، قد يؤدي إلى نتائج غير مرغوبة.
الهدف الصحيح هو الوصول إلى توازن بين خفض استهلاك المادة، ومتانة العبوة، وثبات عملية التصنيع، وأداء التعبئة والتغليف.
دور القالب في جودة البريفورم PET
يُعد القالب من أهم أجزاء عملية تصنيع البريفورم.
فدقة التصنيع، وجودة الأسطح، وكفاءة التبريد، وثبات تجاويف القالب، وقابلية العملية للتكرار، جميعها عوامل يمكن أن تؤثر في الأبعاد والمظهر النهائي للمنتج.
وفي القوالب متعددة التجاويف، تكتسب المحافظة على الأداء المتجانس بين مختلف التجاويف أهمية إضافية.
فزيادة الطاقة الإنتاجية لا تحقق قيمتها الحقيقية إلا إذا صاحبها ثبات مناسب في جودة القطع المنتجة.
التعبئة والتخزين والنقل؛ الجودة لا تنتهي عند خط الإنتاج
لا تنتهي مراقبة الجودة بمجرد خروج البريفورم من آلة الحقن.
فالغبار، والتلوث، والأضرار الميكانيكية، وسوء المناولة، وظروف النقل غير المناسبة يمكن أن تؤثر في منتج كان سليمًا عند خروجه من المصنع.
لذلك، تُعد طرق التعبئة، والتخزين، والنقل جزءًا من سلسلة الجودة، وينبغي أخذها بعين الاعتبار عند تقييم مورد البريفورم.
ماذا يجب أن يسأل المشتري الصناعي مصنع البريفورم؟
ينبغي للمشتري الصناعي ألا يركز على سعر القطعة فقط.
ومن أهم الأسئلة التي يجب طرحها:
- ما الوزن المحدد للبريفورم وما حدود التفاوت المسموح بها؟
- ما معيار العنق Neck Finish؟
- ما الألوان المتاحة؟
- ما الاستخدامات والأحجام الموصى بها؟
- كيف تتم مراقبة ثبات الأبعاد؟
- ما إجراءات مراقبة الجودة المستخدمة؟
- هل يمكن المحافظة على التوريد المستمر بالكميات المطلوبة؟
- كيف يتم تغليف البريفورم وتخزينه ونقله؟
كما أن تزويد الشركة المصنعة بمعلومات دقيقة حول العبوة المستهدفة، ومعدات النفخ، ونوع المنتج يمكن أن يساعد على تقديم توصية فنية أكثر دقة.
إنتاج البريفورم PET في خوش نوش كوير
تعمل شركة خوش نوش كوير Khosh Noosh Kavir (KNK) منذ عام 2006 في مدينة أبركوه الصناعية، في مجال تصنيع البريفورم وعبوات PET.
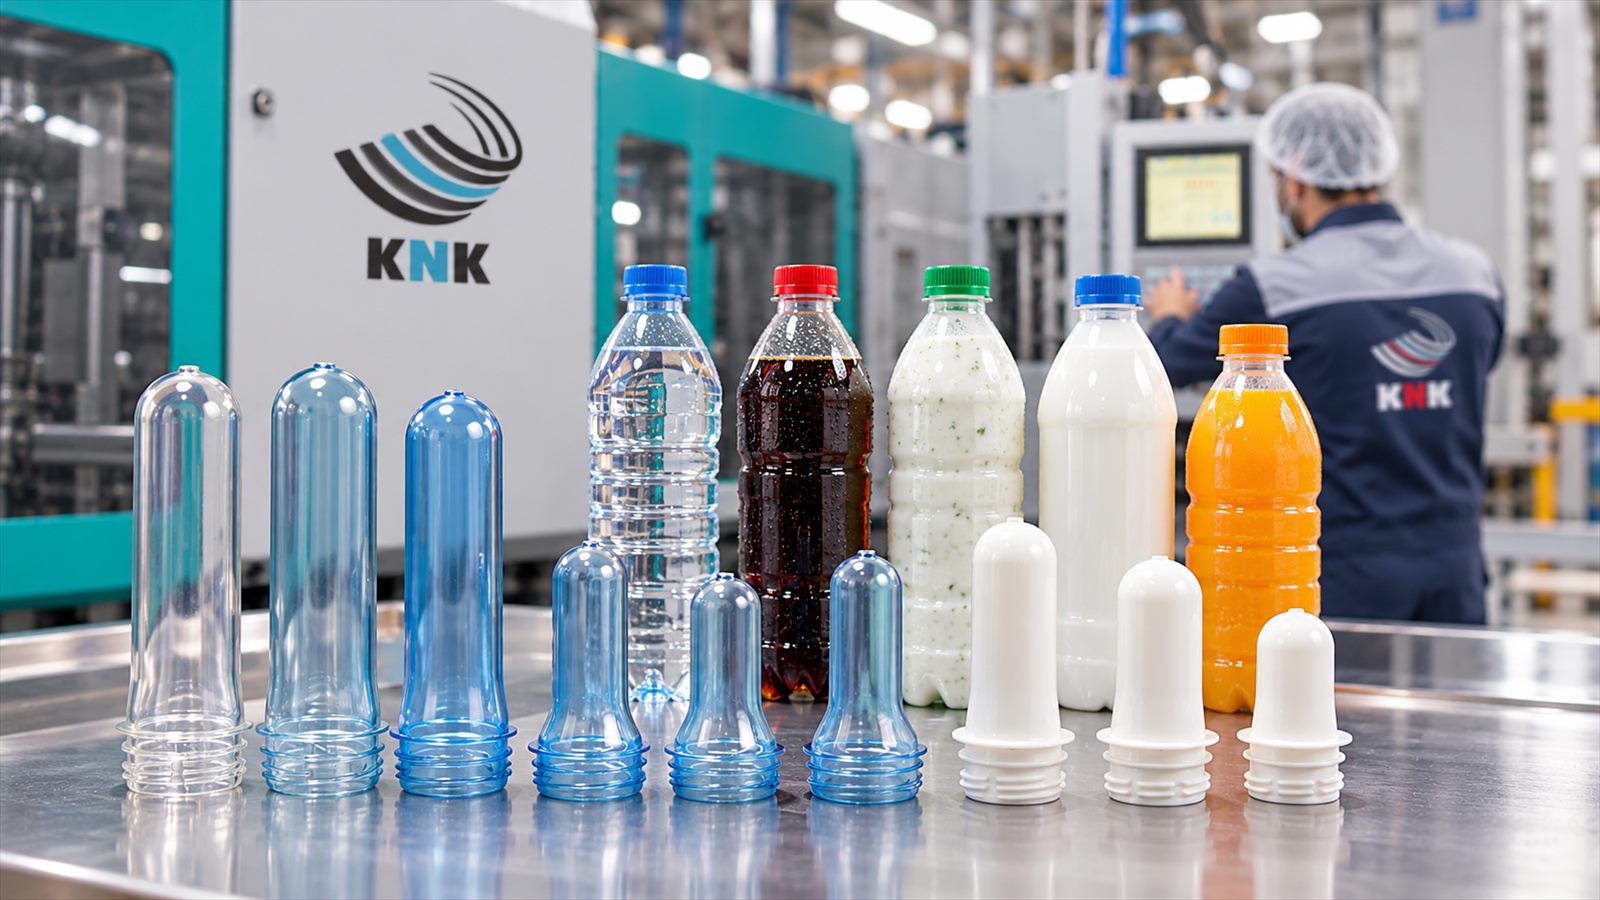
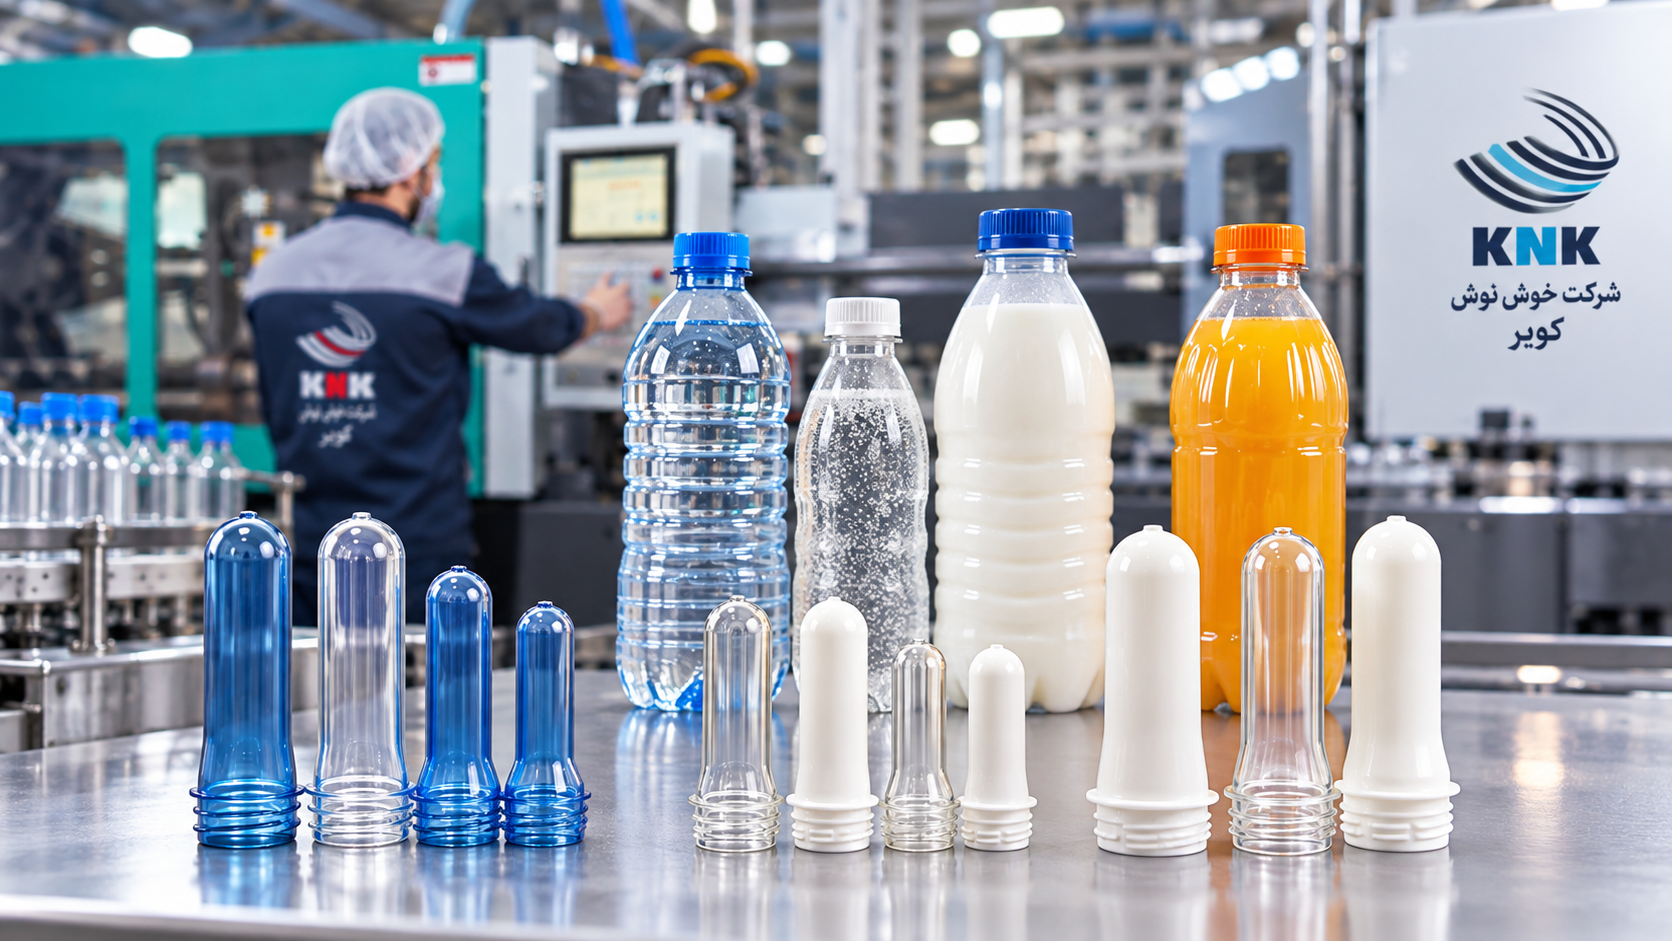
وتشمل مجموعة منتجات الشركة عائلات من البريفورم بأقطار 28 و30 و38 ملم لتطبيقات مختلفة في قطاعات الأغذية والمشروبات ومنتجات الألبان.
كما تركز خوش نوش كوير ضمن هيكلها الإنتاجي على مراقبة الجودة، واستخدام المعدات المختبرية المُعايرة، والاستفادة من الكوادر المتخصصة، إلى جانب أنشطة البحث والتطوير.
وتشمل مجموعة منتجاتها بريفورم 28 ملم بمعيار PCO 1810 لتطبيقات المشروبات الغازية، وبريفورم 30 ملم بمعيار 29/25 لتعبئة المياه المعدنية، وبريفورم 38 ملم بمعيار 3 Star لتطبيقات مثل الحليب والعصائر.
الأسئلة الشائعة حول إنتاج وجودة البريفورم PET
كيف يتم تصنيع البريفورم PET؟
تُجهز حبيبات PET وتُجفف، ثم تُصهر وتُحقن داخل قوالب دقيقة. وبعد التبريد والفحص، يتم تغليف البريفورم، ثم يُعاد تسخينه لاحقًا وتحويله إلى عبوة باستخدام النفخ بالشد.
ما أشهر عيوب البريفورم PET؟
تشمل العيوب الشائعة الضبابية، والفقاعات، وتغير اللون، والنقاط السوداء، وعدم اكتمال الحقن، وعيوب العنق والقلاوظ، ومشكلات نقطة الحقن، وتفاوت الوزن والتشوه.
كيف يتم تحديد وزن البريفورم؟
يعتمد الوزن المناسب على سعة العبوة النهائية، وشكلها، ونوع الاستخدام، ومستوى المقاومة المطلوب، وظروف عملية النفخ.
ما أهم عناصر مراقبة جودة البريفورم؟
تشمل الفحوص المهمة الوزن، والأبعاد، والعنق والقلاوظ، والمظهر، والشفافية، واللون، ونقطة الحقن، والتلوث، والثبات الأبعادي.
هل يؤدي تخفيض وزن البريفورم إلى انخفاض الجودة؟
ليس بالضرورة. يمكن خفض الوزن بنجاح إذا كان ذلك قائمًا على تصميم هندسي مناسب، وتحسين ظروف العملية، واختبارات تؤكد احتفاظ العبوة بأدائها المطلوب.
الخلاصة؛ جودة العبوة تبدأ من البريفورم
البريفورم PET ليس مجرد مرحلة وسيطة بين حبيبات البوليمر والعبوة النهائية. فجزء مهم من جودة التعبئة والتغليف يتحدد بالفعل أثناء تجهيز المواد الخام، والقولبة بالحقن، وتصميم القالب، والتحكم في الأبعاد، وفحص العيوب، والتخزين والنقل.
وبالنسبة إلى المشتري الصناعي، لا ينبغي اختيار البريفورم اعتمادًا على السعر أو الوزن وحدهما.
فالمنتج الأنسب هو المنتج الذي يتمتع بتوافق فني مع تصميم العبوة، ونظام الغطاء، وخط الإنتاج، والاستخدام النهائي، ويحافظ في الوقت نفسه على جودة ثابتة عبر الطلبات المتكررة.
جودة العبوة تبدأ قبل أن تتشكل العبوة نفسها.
الصور