رطوبت مواد اولیه PET چه تأثیری بر کیفیت پریفرم و بطری دارد؟
1405/07/27
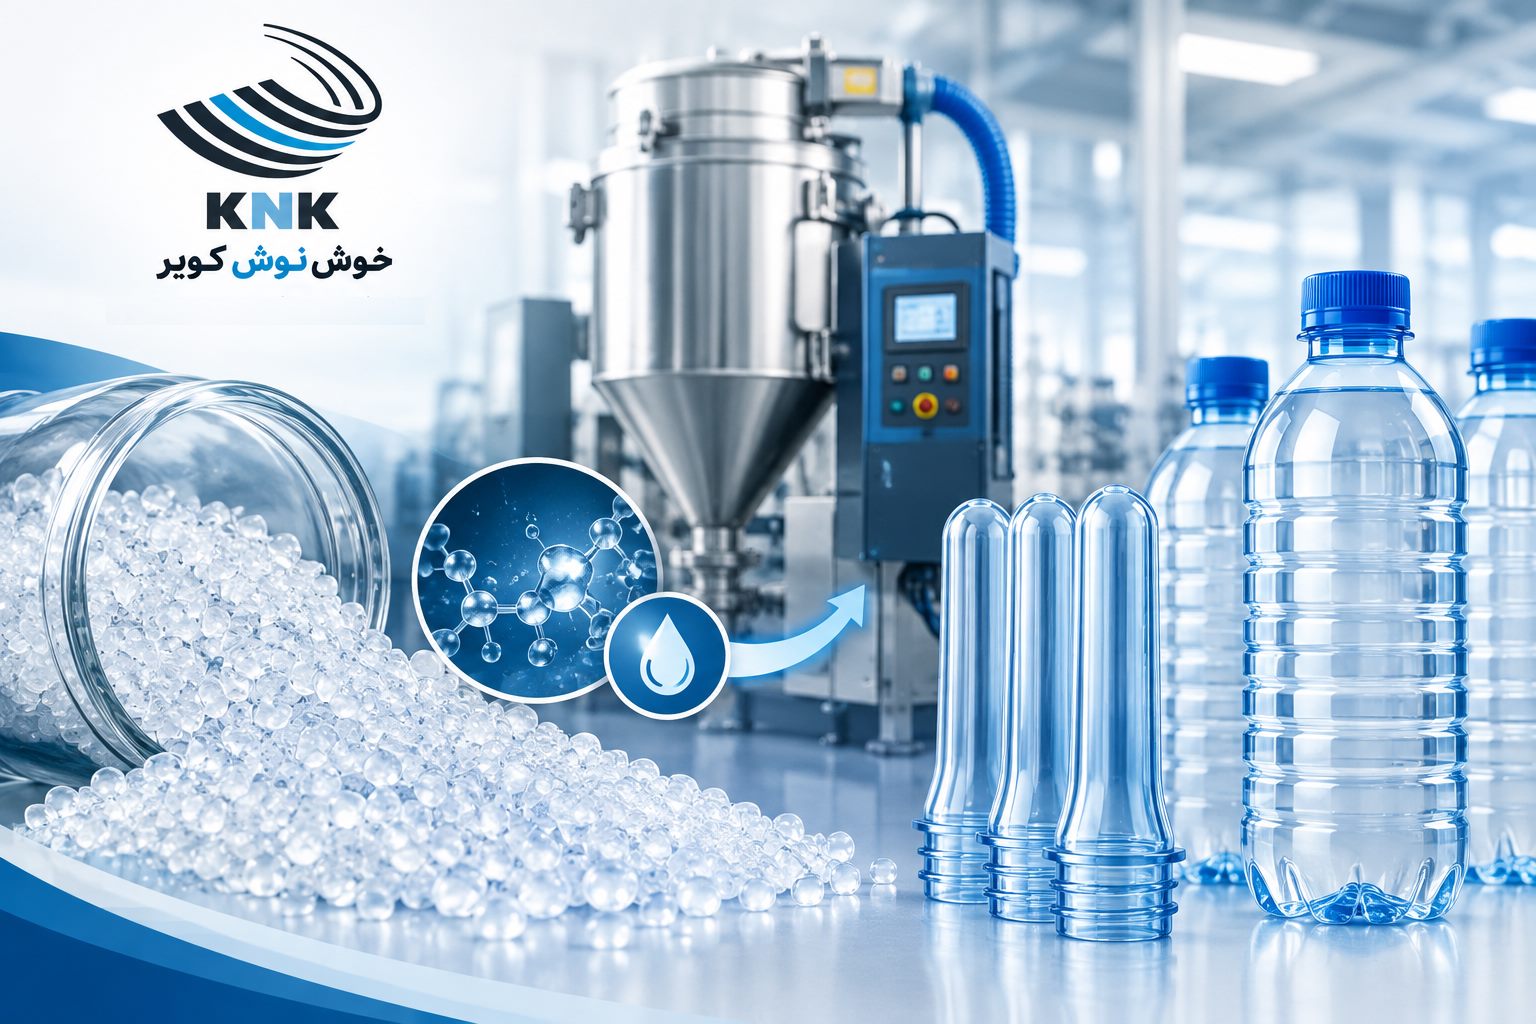
رطوبت گرانول PET در زمان فرایند ذوب میتواند بر ساختار پلیمر، کیفیت پریفرم و عملکرد بطری نهایی تأثیر بگذارد. در این مقاله، علائم رطوبت نامناسب، نقش خشککردن اصولی و راهکارهای کنترل کیفیت مواد اولیه را بررسی میکنیم.
در تولید پریفرم PET، کیفیت محصول نهایی فقط به طراحی قالب، تنظیمات دستگاه تزریق یا مشخصات ظاهری قطعه بستگی ندارد. رطوبت مواد اولیه PET نیز یکی از عوامل مهمی است که میتواند بر ساختار پلیمر، پایداری فرایند تولید و خواص مکانیکی پریفرم و بطری نهایی تأثیر بگذارد. اگر گرانول PET پیش از ورود به دستگاه تزریق بهدرستی خشک نشود، رطوبت باقیمانده در زمان ذوب ممکن است واکنش تخریب هیدرولیتیکی را تشدید کند و به کاهش ویسکوزیته ذاتی پلیمر منجر شود.
این مسئله فقط به مرحله تولید پریفرم محدود نمیشود. افت خواص پلیمر میتواند در فرایند تبدیل پریفرم به بطری نیز اهمیت پیدا کند و بر استحکام، مقاومت و یکنواختی محصول نهایی اثر بگذارد. به همین دلیل، کنترل رطوبت مواد اولیه باید بخشی از برنامه کنترل کیفیت در خطوط تولید پریفرم و بطری PET باشد.
در این مقاله، بررسی میکنیم که رطوبت چگونه بر کیفیت پریفرم اثر میگذارد، چه عیوبی ممکن است با خشککردن نامناسب ارتباط داشته باشند، چگونه باید شرایط خشککن را کنترل کرد و هنگام خرید پریفرم PET چه شاخصهایی برای ارزیابی کیفیت اهمیت دارند.
چرا کنترل رطوبت گرانول PET پیش از تزریق اهمیت دارد؟
گرانول PET ماده اولیه تولید بسیاری از پریفرمهای مورد استفاده در صنایع نوشیدنی، آب معدنی، نوشابه و بستهبندی مواد غذایی است. این پلیمر در گروه مواد رطوبتپذیر قرار میگیرد؛ یعنی میتواند در زمان نگهداری، حملونقل و تماس با هوای محیط، رطوبت جذب کند.
وجود رطوبت در گرانول PET پیش از فرایند تزریق اهمیت ویژهای دارد. زمانی که مواد مرطوب وارد ناحیه ذوب دستگاه میشوند، آب میتواند با پیوندهای شیمیایی زنجیرههای پلیمر واکنش دهد. این واکنش که تخریب هیدرولیتیکی PET نام دارد، طول زنجیرههای پلیمری و در نتیجه وزن مولکولی آنها را کاهش میدهد.
بنابراین، خشککردن گرانول فقط اقدامی برای آمادهسازی ظاهری مواد نیست؛ بلکه راهکاری برای حفظ ویژگیهای ساختاری پلیمر و کمک به ثبات کیفیت محصول است. منابع فنی صنعت PET نیز بر ضرورت کنترل رطوبت پیش از قالبگیری تأکید دارند.
PET چگونه رطوبت محیط را جذب میکند؟
گرانول PET ممکن است در مراحل مختلف زنجیره تأمین در معرض رطوبت قرار بگیرد. شرایط انبار، باز ماندن بستهبندی، انتقال مواد از مخزن به دستگاه و تماس با هوای محیط از جمله عواملی هستند که باید در مدیریت مواد اولیه در نظر گرفته شوند.
نکته مهم این است که رطوبت موجود در گرانول PET لزوماً فقط به شکل قطرات آب روی سطح دیده نمیشود. بخشی از آن میتواند در ساختار ماده نفوذ کند؛ بنابراین، گرمکردن ساده مواد با هوای معمولی لزوماً برای رسیدن به رطوبت موردنیاز فرایند کافی نیست.
برای کاهش رطوبت داخلی گرانول، معمولاً از خشککن رطوبتگیر استفاده میشود. این تجهیزات با گردش هوای خشک و کنترلشده، شرایط لازم را برای خروج رطوبت از مواد فراهم میکنند. عملکرد مناسب دستگاه به عواملی مانند دمای خشککردن، میزان خشکی هوا، جریان هوا، زمان ماند مواد و شرایط انتقال گرانول بستگی دارد.
تخریب هیدرولیتیکی چیست و چگونه رخ میدهد؟
تخریب هیدرولیتیکی زمانی رخ میدهد که آب در شرایط مناسب با پیوندهای استری موجود در زنجیره پلیمر واکنش دهد. در فرایند تولید PET، حضور رطوبت اضافی در زمان ذوب میتواند این واکنش را تسریع کند و باعث کوتاهشدن زنجیرههای پلیمری شود.
نتیجه این فرایند ممکن است کاهش وزن مولکولی و افت برخی خواص مکانیکی ماده باشد. نکته اساسی آن است که کاهش ناشی از تخریب هیدرولیتیکی را نمیتوان صرفاً با تغییر تنظیمات دستگاه بادکن جبران کرد؛ زیرا تغییر ساختار زنجیرههای پلیمر در مرحله ذوب، مسئلهای متفاوت از تنظیم شرایط شکلدهی بطری است.
البته هر نوع افت کیفیت در پریفرم الزاماً به تخریب هیدرولیتیکی مربوط نیست. کیفیت گرانول، شرایط حرارتی، طراحی قالب، پارامترهای تزریق و وضعیت تجهیزات نیز میتوانند بر نتیجه نهایی اثر بگذارند. بنابراین، تشخیص علت عیب باید بر اساس شواهد فرایندی و آزمایشهای مناسب انجام شود.
ویسکوزیته ذاتی (IV) چه ارتباطی با کیفیت پریفرم دارد؟
ویسکوزیته ذاتی Intrinsic Viscosity یا IV یکی از شاخصهای مهم برای ارزیابی ویژگیهای مولکولی PET است. این شاخص در انتخاب گرید مواد اولیه و بررسی تغییرات احتمالی پلیمر در طول فرایند تولید کاربرد دارد.
هنگامی که رطوبت اضافی در زمان ذوب باعث تخریب زنجیرههای پلیمری شود، ویسکوزیته ذاتی PET ممکن است کاهش پیدا کند. این تغییر میتواند بر رفتار مذاب و خواص محصول نهایی اثر بگذارد.
برای تولیدکننده، بررسی ویسکوزیته ذاتی مواد اولیه و مقایسه آن با مشخصات پریفرم تولیدشده میتواند به ارزیابی وضعیت فرایند کمک کند. بااینحال، تفسیر نتیجه باید با توجه به گرید رزین، روش آزمون، مشخصات فنی محصول و شرایط تولید انجام شود.
به بیان ساده، کنترل رطوبت گرانول PET یکی از اقدامات مهم برای حفظ ویژگیهای مورد انتظار پلیمر است؛ اما کیفیت نهایی پریفرم حاصل مجموعهای از عوامل مرتبط با مواد اولیه، تجهیزات و شرایط فرایند خواهد بود.
رطوبت نامناسب چه عیوبی در پریفرم PET ایجاد میکند؟
یکی از دلایل اهمیت کنترل رطوبت، ارتباط احتمالی آن با برخی عیوب ظاهری و عملکردی در پریفرم است. بااینحال، مشاهده یک عیب بهتنهایی برای تعیین علت آن کافی نیست. رگههای سطحی، کدری یا تغییرات خواص مکانیکی ممکن است دلایل دیگری نیز داشته باشند.
برای جلوگیری از تصمیمگیری نادرست در خط تولید، بهتر است نشانههای مشاهدهشده در کنار وضعیت خشککن، نتایج آزمون مواد و پارامترهای دستگاه بررسی شوند.
رگههای نقرهای و حبابها چه ارتباطی با رطوبت دارند؟
رگههای نقرهای (Silver Streaks) از عیوبی هستند که ممکن است روی سطح قطعات قالبگیریشده از مواد دارای رطوبت نامناسب دیده شوند. این رگهها معمولاً به شکل خطوط روشن یا نقرهای در سطح محصول ظاهر میشوند.
رطوبت اضافی میتواند در ایجاد چنین نشانههایی نقش داشته باشد؛ اما عوامل دیگری مانند آلودگی مواد، شرایط نامناسب ذوب، وجود گاز و مشکلات فرایندی نیز باید بررسی شوند.
حبابها یا حفرههای مشاهدهشده در قطعه نیز علت یگانهای ندارند. تشخیص صحیح مستلزم بررسی محل عیب، تکرارپذیری آن، وضعیت مواد اولیه و شرایط قالبگیری است.
اگر رگههای نقرهای یا حبابها بهطور ناگهانی افزایش پیدا کنند، بررسی رطوبت گرانول، عملکرد خشککن و شرایط انتقال مواد میتواند یکی از گامهای اولیه عیبیابی باشد.
افت استحکام و کاهش ویسکوزیته چگونه بر بطری اثر میگذارد؟
اگر رطوبت اضافی موجب افت ویسکوزیته ذاتی PET در مرحله ذوب شود، خواص پلیمر ممکن است تغییر کند. این تغییرات در کنار سایر شرایط تولید میتوانند بر عملکرد پریفرم و بطری اثر بگذارند.
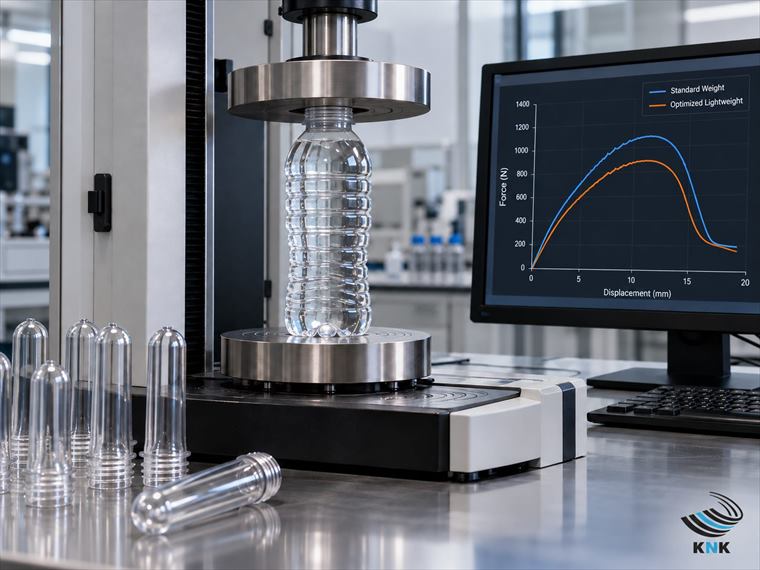
برای مثال، بطری نهایی باید در برابر نیروهای متناسب با کاربرد خود مقاومت کافی داشته باشد. اگر خواص مواد اولیه یا توزیع ضخامت دیواره در محدوده موردنیاز نباشد، عملکرد بطری ممکن است تحت تأثیر قرار گیرد.
در فرایند تولید بطری PET، استحکام نهایی فقط به ویسکوزیته ذاتی وابسته نیست. طراحی پریفرم، وزن قطعه، شرایط گرمایش، نسبت کشش، فشار دمش و توزیع ماده در دیوارهها نیز اهمیت دارند.
به همین دلیل، اگر بطری در آزمونهای استحکام یا مقاومت عملکرد مطلوبی نداشته باشد، باید هم کیفیت مواد اولیه و هم شرایط تبدیل پریفرم به بطری بررسی شوند.
آیا هر پریفرم کدر یا شکنندهای الزاماً رطوبت بالایی داشته است؟
خیر. کدری، شکنندگی یا تغییر ظاهر پریفرم بهتنهایی ثابت نمیکند که رطوبت مواد اولیه بیش از حد مجاز بوده است.
کدری ممکن است با شرایط حرارتی، تغییرات ساختاری پلیمر، آلودگی یا سایر مشکلات فرایندی ارتباط داشته باشد. شکنندگی نیز میتواند از افت خواص مواد، شرایط نامناسب تولید، تنشهای باقیمانده یا انتخاب نامناسب گرید PET ناشی شود.
برای تعیین علت، بهتر است چند شاخص در کنار هم بررسی شوند:
- وضعیت عملکرد و تنظیمات خشککن گرانول PET.
- میزان رطوبت مواد پیش از تزریق، با روش آزمون معتبر.
- مشخصات فنی گرید رزین و نتایج کنترل مواد ورودی.
- مقدار ویسکوزیته ذاتی، در صورت وجود آزمون و معیار پذیرش مناسب.
- شرایط تزریق، دمای مذاب و وضعیت قالب.
- نتایج آزمونهای ظاهری و مکانیکی پریفرم یا بطری.
این رویکرد کمک میکند بهجای تغییرهای مکرر و غیرهدفمند تنظیمات دستگاه، علت اصلی مشکل با دقت بیشتری شناسایی شود.
گرانول PET را چگونه بهدرستی خشک و آماده تزریق کنیم؟
خشککردن اصولی PET باید بر اساس مشخصات گرید رزین و الزامات فرایند انجام شود. تنظیم دما بهتنهایی تضمین نمیکند که مواد به رطوبت مطلوب رسیدهاند؛ زیرا خشکی هوای ورودی، جریان هوا، زمان ماند و نحوه انتقال مواد نیز در نتیجه نهایی نقش دارند.
برای دستیابی به شرایط پایدار، لازم است عملکرد خشککن بهصورت منظم بررسی شود و اندازهگیریهای واقعی با مقادیر تعیینشده در دستورالعمل سازنده مواد اولیه مقایسه شوند.
دمای خشککردن، زمان ماند و نقطه شبنم چه نقشی دارند؟
سه عامل مهم در خشککردن گرانول PET عبارتاند از دمای مناسب، زمان کافی و میزان خشکی هوای مورد استفاده.
دمای خشککردن: افزایش دما میتواند خروج رطوبت از گرانول را تسهیل کند؛ اما دمای نامناسب یا خارج از محدوده توصیهشده ممکن است به افت کیفیت مواد یا مشکلات حرارتی منجر شود. به همین دلیل، دمای تنظیمی باید با دستورالعمل گرید رزین مطابقت داشته باشد.
زمان ماند: گرانول باید بهاندازه کافی در شرایط خشککردن باقی بماند تا رطوبت داخلی آن به محدوده موردنیاز برسد. زمان لازم به نوع ماده، وضعیت اولیه رطوبت، دما، جریان هوا و ظرفیت واقعی دستگاه بستگی دارد.
نقطه شبنم: نقطه شبنم شاخصی برای ارزیابی میزان رطوبت موجود در هواست. در سیستمهای خشککن رطوبتگیر، کنترل این شاخص به ارزیابی عملکرد هوای خشک کمک میکند. هوایی که رطوبت آن بهدرستی کنترل نشده باشد، ممکن است نتواند رطوبت گرانول را با کارایی مورد انتظار خارج کند.
این سه عامل باید در کنار یکدیگر بررسی شوند. رسیدن نمایشگر دستگاه به دمای تعیینشده، بهتنهایی اثبات نمیکند که گرانول به رطوبت هدف رسیده است.
میزان رطوبت مجاز پیش از قالبگیری تزریقی چقدر است؟
حد رطوبت مجاز به گرید PET، کاربرد نهایی، مشخصات سازنده رزین و شرایط فرایند بستگی دارد. بنابراین، نمیتوان یک عدد واحد را بدون توجه به این متغیرها برای تمام مواد PET تجویز کرد.
در برخی راهنماهای فنی مربوط به PET بطری، رطوبت کمتر از حدود ۵۰ قسمت در میلیون (ppm) بهعنوان مقدار هدف پیش از قالبگیری مطرح شده است. این عدد معادل حدود ۰٫۰۰۵ درصد وزنی است؛ اما باید آن را یک مقدار مرجع رایج دانست، نه الزام عمومی برای تمام گریدها و خطوط تولید.
مبنای اصلی تنظیم فرایند باید دیتاشیت فنی رزین PET و دستورالعمل معتبر تأمینکننده مواد اولیه باشد. همچنین باید اطمینان حاصل کرد که روش اندازهگیری، محل نمونهبرداری و زمان انجام آزمون با معیار پذیرش تعریفشده سازگار هستند.
اگر کارخانه به تجهیزات اندازهگیری رطوبت دسترسی دارد، ثبت نتایج آزمون در کنار شرایط خشککن میتواند برای بررسی نوسانات کیفیت و عیبیابی مفید باشد.
چگونه از جذب مجدد رطوبت پس از خشککردن جلوگیری کنیم؟
خشککردن گرانول پایان کار نیست. اگر مواد خشکشده در مسیر انتقال یا هنگام ورود به دستگاه دوباره در معرض هوای مرطوب قرار بگیرند، ممکن است بخشی از رطوبت را جذب کنند.
- برای کاهش این خطر، رعایت نکات زیر اهمیت دارد:
- مسیر انتقال گرانول از خشککن تا دستگاه تزریق را تا حد امکان بسته و مناسب نگه دارید.
- از تماس غیرضروری مواد خشکشده با هوای محیط جلوگیری کنید.
- وضعیت اتصالات، مخازن و خطوط انتقال را بهصورت دورهای بررسی کنید.
- زمان توقف خط و شرایط باقیماندن مواد در مخزن را در برنامه کنترل فرایند لحاظ کنید.
- عملکرد خشککن و تجهیزات مرتبط را مطابق برنامه نگهداری و دستورالعمل سازنده بررسی کنید.
- در صورت تغییر شرایط محیطی یا بروز عیب، رطوبت مواد را بهجای اتکا به تنظیمات دستگاه اندازهگیری کنید.
- اجرای این اقدامات به حفظ شرایط پایدار مواد اولیه کمک میکند و احتمال ایجاد نوسان در کیفیت پریفرم را کاهش میدهد.
چگونه مشخص کنیم عیب پریفرم از رطوبت است یا تنظیمات دستگاه؟
یکی از چالشهای مهم در تولید پریفرم PET، تشخیص درست منشأ عیب است. گاهی یک نشانه ظاهری بهاشتباه به رطوبت نسبت داده میشود، درحالیکه علت اصلی میتواند تنظیمات نامناسب دستگاه، مشکل قالب، آلودگی مواد یا تغییر مشخصات رزین باشد.
روش مناسب، بررسی مرحلهبهمرحله فرایند و مقایسه دادههای واقعی با معیارهای کنترل کیفیت است.
چه آزمایشها و اندازهگیریهایی برای بررسی رطوبت لازم است؟
برای ارزیابی دقیق، میتوان مجموعهای از آزمونها و بررسیها را با توجه به امکانات کارخانه و نوع عیب انجام داد.
اندازهگیری رطوبت گرانول: این آزمون برای بررسی میزان آب موجود در مواد پیش از تزریق کاربرد دارد. روش آزمون باید با نوع رزین و دقت موردنیاز سازگار باشد.
بررسی ویسکوزیته ذاتی: مقایسه ویسکوزیته ذاتی مواد اولیه با نمونههای پریفرم تولیدشده، در صورت امکان آزمون معتبر، میتواند به ارزیابی تغییرات پلیمر در طول فرایند کمک کند.
بررسی شرایط خشککن: دما، نقطه شبنم، جریان هوا، زمان ماند و ظرفیت عملیاتی دستگاه باید با محدوده توصیهشده مقایسه شوند.
کنترل مشخصات پریفرم: وزن، ابعاد، ظاهر، یکنواختی و نتایج آزمونهای عملکردی باید با مشخصات فنی تعریفشده برای محصول مطابقت داشته باشند.
ثبت پارامترهای تزریق: بررسی دمای مذاب، زمان چرخه، شرایط تزریق و تغییرات تولید میتواند در تشخیص مشکلاتی که منشأ آنها به دستگاه یا قالب مربوط است، مؤثر باشد.
هیچیک از این شاخصها بهتنهایی در همه شرایط پاسخ قطعی نمیدهد. ترکیب نتایج آزمونها با اطلاعات خط تولید، تشخیص علت اصلی را قابلاعتمادتر میکند.
چرا مشاهده ظاهری بهتنهایی برای تشخیص علت عیب کافی نیست؟
بازرسی ظاهری یکی از مراحل مهم کنترل کیفیت است، اما همه تغییرات ساختاری و شیمیایی PET با چشم قابل تشخیص نیستند.
برای مثال، ممکن است دو پریفرم از نظر ظاهر تفاوت آشکاری نداشته باشند، اما خواص مواد اولیه یا میزان ویسکوزیته ذاتی آنها متفاوت باشد. از طرف دیگر، یک عیب ظاهری مشابه میتواند از چند علت مختلف ناشی شود.
به همین دلیل، برای تصمیمگیری درباره پذیرش یا رد محصول، بهتر است معیارهای ظاهری با مشخصات ابعادی، نتایج آزمونهای لازم و سوابق تولید ترکیب شوند.
این رویکرد در تولید صنعتی اهمیت ویژهای دارد؛ زیرا تصمیمگیری صرفاً بر اساس ظاهر ممکن است به رد محصول سالم یا پذیرش محصولی منجر شود که با مشخصات فنی موردنیاز مطابقت ندارد.
چه زمانی باید شرایط خشککن، تزریق و قالب را بررسی کرد؟
اگر عیب بهصورت ناگهانی ظاهر شود، میزان ضایعات افزایش یابد یا کیفیت محصول در چند چرخه متوالی نوسان داشته باشد، بررسی شرایط فرایند ضروری است.
بهتر است ابتدا تغییرات اخیر در مواد اولیه، شرایط نگهداری، وضعیت خشککن و زمان توقف خط ثبت شوند. سپس عملکرد سیستم انتقال مواد، پارامترهای دستگاه تزریق و وضعیت قالب بررسی شود.
اگر شواهد به رطوبت نامناسب اشاره داشته باشند، اندازهگیری مستقیم رطوبت و بررسی عملکرد خشککن در اولویت قرار میگیرند. در مقابل، اگر رطوبت مواد در محدوده مورد تأیید باشد، باید سایر عوامل احتمالی با توجه به نوع عیب بررسی شوند.
اصل مهم در عیبیابی پریفرم PET این است که هر تغییر در تنظیمات باید بر پایه شواهد و با ثبت نتایج انجام شود. تغییر همزمان چند پارامتر، بدون ثبت شرایط اولیه، تشخیص علت اصلی مشکل را دشوار میکند.
کنترل رطوبت چه تأثیری بر هزینه تولید و ضایعات دارد؟
کنترل صحیح رطوبت میتواند بخشی از برنامه کاهش ریسک تولید باشد. هنگامی که مواد اولیه در شرایط مناسب آمادهسازی شوند، احتمال بروز برخی مشکلات مرتبط با تخریب پلیمر کاهش مییابد. این موضوع میتواند به ثبات بیشتر فرایند و مدیریت بهتر ضایعات کمک کند.
بااینحال، میزان صرفهجویی حاصل از کنترل رطوبت به وضعیت واقعی خط تولید، نوع عیب، ظرفیت تجهیزات و هزینههای عملیاتی وابسته است. بنابراین، برای محاسبه منافع اقتصادی باید دادههای واقعی کارخانه بررسی شوند.
افت کیفیت مواد چگونه میتواند هزینه تمامشده بطری را افزایش دهد؟
اگر رطوبت نامناسب باعث افت خواص مواد یا ایجاد عیب شود، کارخانه ممکن است با افزایش ضایعات، توقف خط، نیاز به تنظیم مجدد فرایند یا انجام آزمونهای تکمیلی روبهرو شود.
این موارد میتوانند هزینه تولید را افزایش دهند؛ بهخصوص زمانی که عیب پس از تبدیل پریفرم به بطری شناسایی شود و بخش بیشتری از فرایند تولید انجام شده باشد.
برای ارزیابی اقتصادی، میتوان هزینه ضایعات، زمان توقف، مصرف انرژی خشککن، هزینه آزمونهای کنترل کیفیت و میزان محصول خارج از مشخصات را در یک بازه مشخص ثبت کرد. مقایسه این شاخصها پیش و پس از اصلاح فرایند، تصویر دقیقتری از اثربخشی اقدامات اصلاحی ارائه میدهد.
چه شاخصهایی برای ارزیابی ثبات کیفیت تولید باید ثبت شوند؟
برای مدیریت کیفیت در خط تولید پریفرم، ثبت منظم اطلاعات کمک میکند تغییرات بهموقع شناسایی شوند. شاخصهای زیر میتوانند متناسب با فرایند هر کارخانه مورد استفاده قرار گیرند:
- میزان رطوبت گرانول پیش از تزریق.
- دمای خشککردن و نقطه شبنم هوای خشک.
- زمان ماند مواد و وضعیت جریان هوا.
- مشخصات گرید و محموله مواد اولیه.
- نتایج آزمون ویسکوزیته ذاتی، در صورت تعریف این آزمون در برنامه کنترل کیفیت.
- میزان ضایعات و فراوانی عیوب پریفرم.
- وزن و ابعاد محصول و میزان تغییرات آنها.
- زمان توقف خط و اقدامات اصلاحی انجامشده.
با ثبت این اطلاعات، کارخانه میتواند ارتباط میان شرایط مواد اولیه و تغییرات کیفیت را بهتر ارزیابی کند و برای پیشگیری از تکرار عیب، تصمیمهای مستندتری بگیرد.
هنگام خرید پریفرم PET چه نشانههایی از کیفیت پایدار را بررسی کنیم؟
کنترل رطوبت در مرحله تولید گرانول و پریفرم اهمیت دارد؛ اما خریدار صنعتی معمولاً به اطلاعات فرایند داخلی تأمینکننده دسترسی مستقیم ندارد. در چنین شرایطی، ارزیابی مشخصات فنی محصول، نتایج کنترل کیفیت و ثبات محمولههای تحویلی اهمیت بیشتری پیدا میکند.
برای انتخاب پریفرم PET مناسب، باید نیازهای محصول نهایی، مشخصات دستگاه بادکن، استاندارد دهانه، وزن و الزامات عملکردی بطری در کنار یکدیگر بررسی شوند. کیفیت پایدار فقط با مشاهده یک نمونه یا دریافت پایینترین قیمت قابل ارزیابی نیست.
چرا ثبات مشخصات فنی در سفارشهای متوالی مهم است؟
در تولید صنعتی، تغییرات محسوس میان محمولههای مختلف میتواند تنظیمات خط را دشوار کند. تفاوت در وزن، ابعاد، کیفیت ظاهری یا عملکرد پریفرم ممکن است به بررسی مجدد شرایط تولید و کنترل کیفیت نیاز داشته باشد.
به همین دلیل، هنگام انتخاب تأمینکننده باید به توانایی حفظ مشخصات توافقشده در سفارشهای متوالی توجه کرد. تعریف معیارهای پذیرش، بررسی نمونه اولیه و ثبت نتایج کنترل کیفیت میتواند به ایجاد یک فرایند خرید قابلاعتماد کمک کند.
همچنین باید مشخص شود که پریفرم انتخابشده با نوع درب، استاندارد دهانه، حجم بطری و شرایط خط تولید مشتری سازگار است. این هماهنگی از بروز مشکلاتی که ارتباط مستقیمی با رطوبت مواد اولیه ندارند نیز جلوگیری میکند.
از تأمینکننده چه اطلاعاتی درباره کنترل کیفیت درخواست کنیم؟
برای ارزیابی فنی پریفرم، میتوان اطلاعات زیر را از تأمینکننده درخواست کرد:
- مشخصات فنی محصول شامل وزن، ابعاد و استاندارد دهانه.
- معیارهای پذیرش کیفیت ظاهری و ابعادی.
- اطلاعات مربوط به کنترل کیفیت و یکنواختی محمولهها.
- امکان ارائه نمونه برای بررسی سازگاری با دستگاه بادکن.
- شرایط سفارش، ظرفیت تأمین و نحوه پیگیری مغایرتهای احتمالی.
- اطلاعات تکمیلی مرتبط با کاربرد نهایی و الزامات محصول، در صورت نیاز.
در صورت اهمیت شاخصهایی مانند ویسکوزیته ذاتی یا ویژگیهای مواد اولیه، بهتر است از ابتدا مشخص شود چه اطلاعاتی در دسترس است و چه آزمونهایی برای تأیید انطباق موردنیاز خواهد بود.
خوش نوش کویر از سال ۱۳۸۵ در زمینه تولید پریفرم و بطری PET فعالیت میکند و محصولات آن در گروههای مختلف دهانه و کاربرد عرضه میشوند. برای انتخاب محصول مناسب، بررسی مشخصات فنی و تطبیق آن با نیاز خط تولید، نقطه شروع مناسبی برای دریافت مشاوره و استعلام قیمت است.
پرسشهای متداول درباره رطوبت مواد اولیه PET
آیا گرانول PET باید پیش از هر بار تزریق خشک شود؟
گرانول PET باید پیش از قالبگیری در شرایط تعیینشده برای گرید مورد استفاده آماده شود. نحوه اجرای خشککردن به وضعیت اولیه مواد، شرایط نگهداری، مدت تماس با محیط، سیستم انتقال و دستورالعمل سازنده رزین بستگی دارد. بنابراین، تصمیمگیری درباره نیاز به خشککردن مجدد باید بر اساس شرایط واقعی مواد و الزامات فنی انجام شود، نه صرفاً تعداد دفعات تزریق.
رطوبت زیاد چگونه باعث افت ویسکوزیته ذاتی میشود؟
هنگامی که PET دارای رطوبت اضافی در دمای ذوب قرار میگیرد، آب میتواند با پیوندهای استری زنجیره پلیمر واکنش دهد. این فرایند که تخریب هیدرولیتیکی نام دارد، موجب کوتاهشدن زنجیرهها و کاهش وزن مولکولی میشود. در نتیجه، ویسکوزیته ذاتی PET ممکن است افت کند و برخی خواص ماده تغییر یابد.
آیا خشککردن بیش از حد PET هم میتواند مشکلساز باشد؟
بله، اگر خشککردن خارج از محدوده توصیهشده انجام شود، دمای نامناسب یا زمان ماند غیرضروری میتواند خطر افت کیفیت حرارتی و مشکلات فرایندی را افزایش دهد. همچنین مصرف انرژی و هزینه عملیاتی ممکن است بیشتر شود. به همین دلیل، هدف خشککردن صرفاً افزایش دما یا طولانیکردن زمان نیست؛ بلکه باید رطوبت مواد در محدوده تعیینشده برای گرید مربوطه قرار گیرد و شرایط توصیهشده سازنده رعایت شود.
آیا از روی ظاهر پریفرم میتوان رطوبت مواد اولیه را تشخیص داد؟
خیر. رگههای نقرهای، کدری یا برخی تغییرات ظاهری ممکن است با رطوبت نامناسب ارتباط داشته باشند، اما علتهای دیگری نیز برای این عیوب وجود دارد. اندازهگیری رطوبت گرانول، بررسی شرایط خشککن و استفاده از آزمونهای تکمیلی، روش قابلاعتمادتری برای تشخیص منشأ مشکل است.
کیفیت پایدار پریفرم از کنترل مواد اولیه آغاز میشود
رطوبت مواد اولیه یکی از عوامل مهم در تولید پریفرم PET است؛ زیرا میتواند در شرایط ذوب بر ساختار مولکولی پلیمر اثر بگذارد و به افت ویسکوزیته ذاتی منجر شود. بااینحال، کیفیت پریفرم و بطری نهایی به یک عامل محدود نیست و باید مجموعهای از مشخصات مواد اولیه، شرایط خشککردن، تنظیمات تزریق، طراحی قالب و الزامات فرایند بادکن را در کنار یکدیگر ارزیابی کرد.
کنترل رطوبت گرانول PET، پایش عملکرد خشککن و ثبت نتایج آزمونهای کنترل کیفیت به تولیدکنندگان کمک میکند منشأ مشکلات را دقیقتر شناسایی کنند، از تکرار برخی عیوب جلوگیری کنند و تصمیمهای فنی خود را بر پایه دادههای واقعی بگیرند.
اگر برای انتخاب پریفرم متناسب با خط تولید خود به اطلاعات بیشتری نیاز دارید، میتوانید مشخصات محصول، نوع کاربرد، وزن موردنظر و استاندارد دهانه را بررسی کنید. برای مشاهده گزینههای موجود و دریافت اطلاعات فنی و قیمت، به صفحه مقالات و راهنماهای تخصصی خوش نوش کویر مراجعه کنید یا از طریق وبسایت شرکت با کارشناسان مجموعه در ارتباط باشید.
تصاویر