لماذا يصبح بريفورم أو عبوة PET معتمًا أو مصفرًا أو هشًا؟ دليل علمي لتشخيص العيوب
2026/11/04
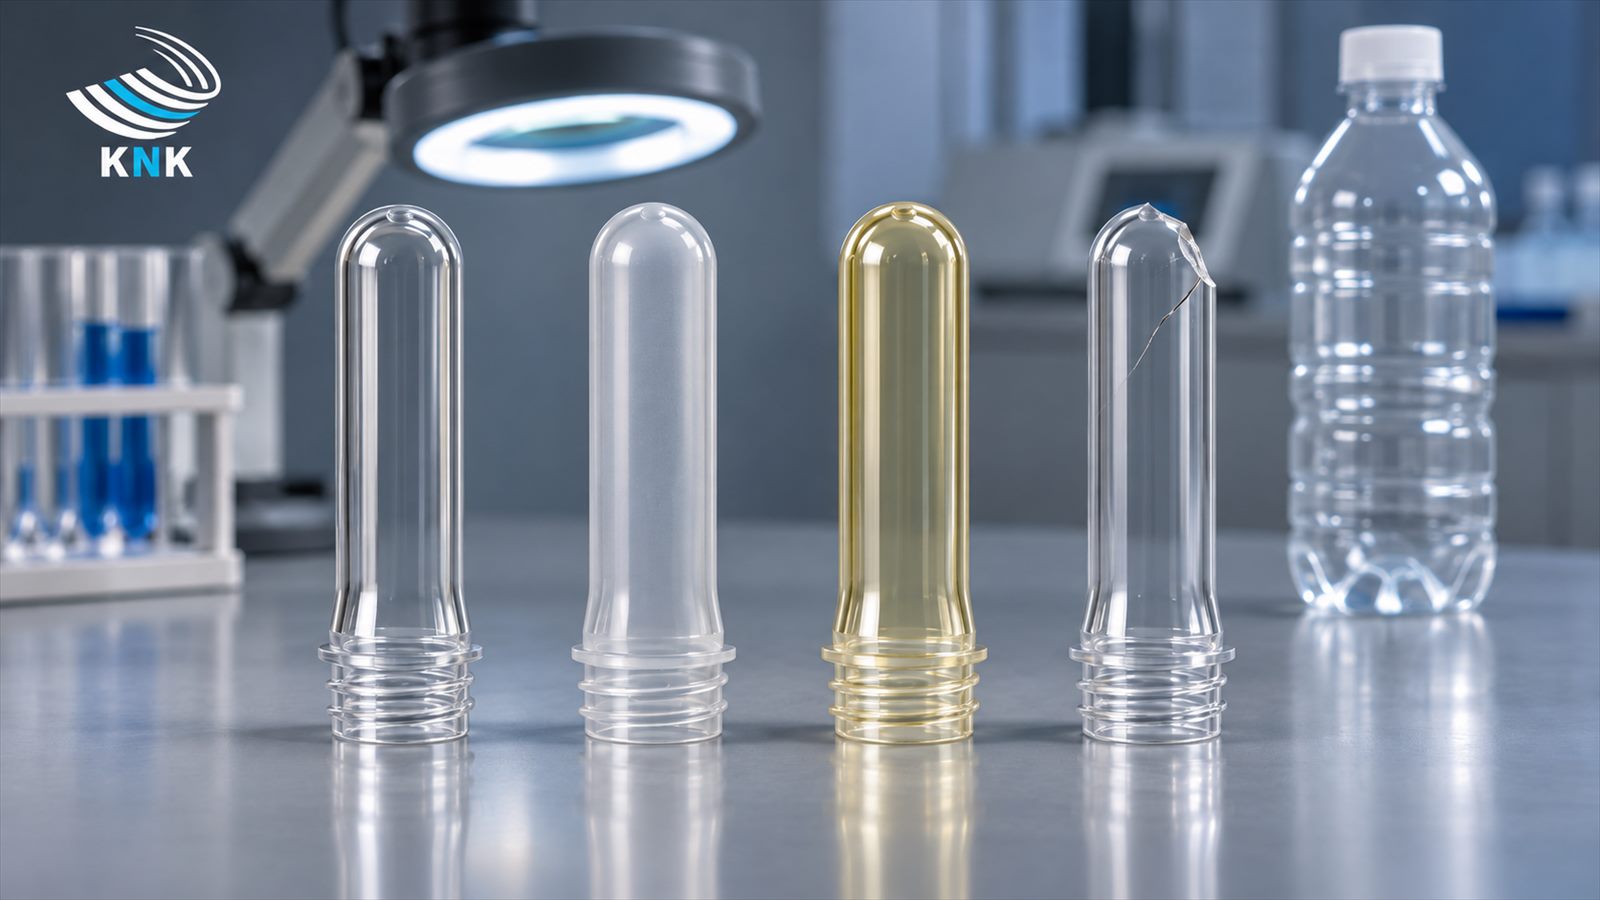
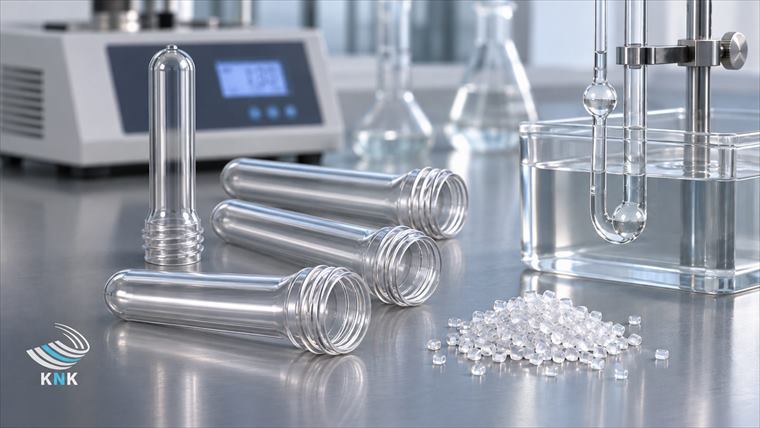
العكارة والاصفرار والهشاشة في بريفورم أو عبوة PET ليست عيبًا واحدًا، بل قد تنتج عن التبلور أو الرطوبة أو التلوث أو التاريخ الحراري أو ظروف التصنيع. يساعد التشخيص الصحيح على تحديد ما إذا كان سبب المشكلة في المادة الخام أو التجفيف أو القولبة بالحقن أو التبريد أو عملية النفخ والشد.
لماذا لا يمكن تشخيص عيوب PET من المظهر وحده؟
قد يبدو أحد البريفورمات معتمًا أو أبيض، بينما يظهر آخر بلون مائل إلى الأصفر، وقد يكون بريفورم ثالث شفافًا تمامًا لكنه يظهر سلوكًا هشًا أثناء الاختبار أو التصنيع.
هذه الأعراض لا تعني بالضرورة وجود سبب واحد.
فالعكارة قد ترتبط بالتبلور أو التلوث أو ظروف التبريد والتاريخ الحراري للمادة، في حين قد يكون الاصفرار مرتبطًا بالتحلل الحراري أو التأكسدي، أما الهشاشة فقد ترتبط بانخفاض الوزن الجزيئي أو التحلل المائي أو انخفاض اللزوجة الذاتية IV.
ولهذا فإن التشخيص الهندسي الصحيح يبدأ بتحديد نوع العيب ومرحلة ظهوره قبل تحديد السبب.
ما الفرق بين Haze والتبلور وPearlescence؟
يُستخدم مصطلح Haze لوصف انخفاض الشفافية نتيجة تشتت الضوء داخل المادة. أما Crystallization أو التبلور فهو تغير في البنية الداخلية لـPET يؤدي إلى تكوّن مناطق أكثر انتظامًا بلوريًا.
إذا أصبحت البلورات كبيرة بالقدر الكافي لتشتيت الضوء، فقد يظهر البريفورم بلون أبيض أو حليبي أو معتم.
أما Pearlescence أو التبيّض اللؤلؤي فعادة ما يظهر خلال عملية Stretch Blow Moulding، عندما تكون ظروف التسخين والشد غير مناسبة لسلوك المادة. ولذلك لا ينبغي اعتبار كل أبيضاض في العبوة دليلًا على وجود عيب سابق في البريفورم.
لماذا يصبح بريفورم PET معتمًا أو حليبيًا؟
يحتاج البريفورم الشفاف عادة إلى تبريد سريع ومنتظم بعد القولبة بالحقن حتى لا يحدث تبلور حراري غير مرغوب فيه.
إذا بقي PET لفترة غير مناسبة ضمن مجال حراري يسمح بنمو البلورات، فقد تتكون مناطق أكثر تبلورًا تؤدي إلى تشتت الضوء وانخفاض الشفافية.
ومع ذلك، لا يعني كل Haze وجود تبلور زائد. فقد تؤثر أيضًا جودة الراتنج، والتلوث، وظروف الحقن، والتبريد، والتاريخ الحراري للمادة في مظهر المنتج.
ولهذا يجب تحليل مكان العيب وطريقة ظهوره وظروف الإنتاج بالتزامن.
ما علاقة الرطوبة بعيوب PET؟
PET مادة Hygroscopic تمتص الرطوبة من البيئة، ولذلك يجب تجفيفها بصورة مناسبة قبل المعالجة في الحالة المنصهرة.
عند وجود رطوبة زائدة أثناء الصهر يمكن أن يحدث Hydrolytic Degradation أو التحلل المائي، مما يؤدي إلى تكسر بعض السلاسل البوليمرية وانخفاض الوزن الجزيئي، وقد يصاحبه انخفاض في IV وتراجع بعض الخصائص الميكانيكية.
لكن من غير الصحيح اعتبار الرطوبة السبب المباشر لكل حالة عكارة أو هشاشة.
يجب إلى جانب التجفيف فحص درجة الحرارة وزمن بقاء المادة داخل النظام وظروف الحقن ونوعية الراتنج والتبريد.
لماذا تصبح العبوة بيضاء بعد عملية النفخ؟
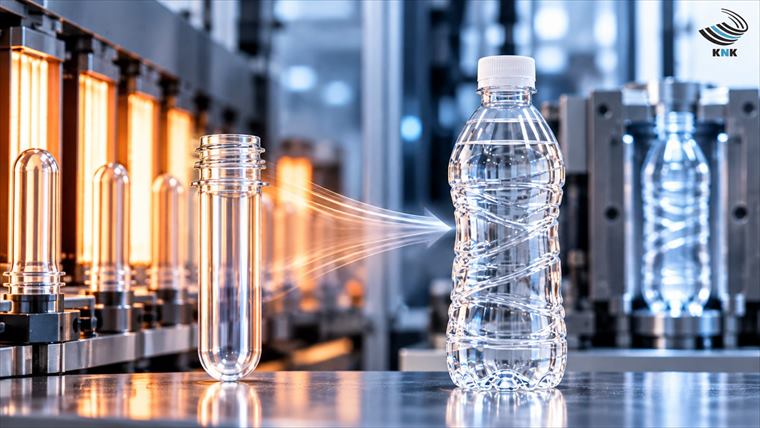
إذا كان البريفورم شفافًا قبل دخوله آلة النفخ ثم ظهرت مناطق بيضاء أو لؤلؤية بعد تشكيل العبوة، فقد تكون المشكلة مرتبطة بظاهرة Pearlescence.
أثناء Stretch Blow Moulding يجب أن يكون PET ضمن نافذة حرارية مناسبة تسمح له بالتمدد الطولي والشعاعي بصورة متوازنة.
إذا كانت درجة حرارة البريفورم منخفضة أكثر من اللازم، أو كانت سرعة ونسبة الشد غير مناسبة، فقد تظهر مناطق بيضاء نتيجة سلوك المادة أثناء التشوه.
في هذه الحالة يجب مراجعة Heat Profile، ودرجة حرارة البريفورم، وStretch Ratio، وسرعة الشد وظروف النفخ قبل اعتبار المادة الخام هي السبب.
لماذا يصفر بريفورم PET؟
الاصفرار قد يكون علامة على Thermal Degradation أو Thermo-oxidative Degradation.
عندما يتعرض PET لحرارة زائدة أو يبقى في درجات حرارة مرتفعة لفترة أطول من اللازم، يمكن أن تحدث تغيرات كيميائية تؤثر في اللون وتدفعه نحو الأصفر أو البني.
قد تظهر هذه المشكلة نتيجة ظروف غير مناسبة في المجفف أو أسطوانة الحقن أو Hot Runner أو بسبب طول زمن المكوث.
لكن لون الراتنج الأصلي، ونوعية rPET، وRegrind، والتلوث، وعدد دورات المعالجة السابقة قد تؤثر أيضًا في اللون.
ولهذا يمكن استخدام نظام CIELAB وخصوصًا قيمة b* لتقييم التغير نحو اللون الأصفر بصورة كمية بدل الاعتماد على الرؤية فقط.
لماذا يصبح بريفورم PET هشًا؟
الهشاشة أو Brittleness قد لا تكون ظاهرة بالعين. قد يبدو البريفورم شفافًا وسليم الأبعاد، لكنه يظهر أداءً ميكانيكيًا أضعف بسبب تغيرات في البنية الجزيئية.
أحد أهم الأسباب المحتملة هو Chain Scission أو تكسر السلاسل البوليمرية نتيجة التحلل المائي أو الحراري أو تكرار عمليات المعالجة.
عندما ينخفض الوزن الجزيئي يمكن أن تنخفض قيمة IV أيضًا، وقد تتغير قابلية المادة للاستطالة والتشوه قبل الكسر.
لكن انخفاض IV وحده لا يكفي لتشخيص الهشاشة؛ إذ يجب أيضًا تقييم التاريخ الحراري، ونسبة التبلور، وجودة المادة، وظروف المعالجة.
هل ارتفاع التبلور يعني دائمًا أن PET أصبح أسوأ؟
لا. PET مادة شبه بلورية، ويمكن أن يكون التبلور مفيدًا أو غير مرغوب فيه حسب التطبيق.
في بعض عمليات Heat-Set يتم استخدام التبلور بصورة مقصودة لتحسين الاستقرار الحراري للعبوة. أما في البريفورم الشفاف المصمم لعملية Stretch Blow Moulding التقليدية، فقد يؤدي التبلور غير المتحكم فيه إلى انخفاض الشفافية وصعوبة تحقيق السلوك المطلوب أثناء النفخ.
لذلك لا يجب اعتبار Crystallinity المرتفعة عيبًا في جميع الحالات؛ الأهم هو مدى توافقها مع تصميم المنتج والعملية.
هل rPET يسبب دائمًا العكارة أو الاصفرار أو الهشاشة؟
لا. جودة rPET تختلف بدرجة كبيرة حسب مصدر المادة وتقنية إعادة التدوير ومستوى التنقية والتلوث والتاريخ الحراري.
قد تُظهر بعض أنواع PET المعاد تدويره قيم Haze أو Yellowness أعلى من PET البكر، لكن هذا لا يعني أن جميع منتجات rPET ستصبح معتمة أو هشة.
كذلك قد تؤثر دورات المعالجة المتكررة في الوزن الجزيئي وIV إذا لم تتم إدارة العملية بصورة صحيحة.
لذلك يجب تقييم جودة المادة الفعلية وثباتها بدل الحكم عليها فقط من خلال كونها Virgin PET أو rPET.
كيف نحدد ما إذا كان العيب من المادة أو من عملية التصنيع؟
أفضل طريقة ليست تغيير إعدادات الماكينة عشوائيًا. يجب أولًا تحديد المرحلة التي ظهر فيها العيب.
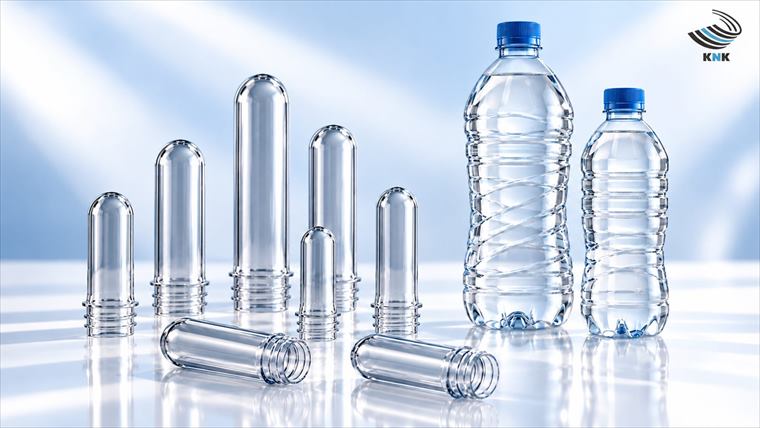
إذا كان البريفورم شفافًا وظهر الأبيضاض فقط بعد النفخ، يجب إعطاء الأولوية لفحص Heat Profile وظروف الشد والنفخ.
إذا ظهر الاصفرار منذ مرحلة البريفورم، فيجب فحص Resin، وRegrind، والمجفف، ودرجة حرارة المعالجة، وResidence Time، وHot Runner.
أما إذا ظهرت الهشاشة بالتزامن مع انخفاض IV، فقد تصبح فرضيات التحلل المائي أو الحراري وتكسر السلاسل أكثر أهمية.
ويجب دائمًا تأكيد الفرضيات عند الحاجة من خلال الاختبارات المخبرية.
ما الاختبارات المفيدة في تشخيص عيوب PET؟
يمكن قياس Haze باستخدام أجهزة قياس تشتت الضوء، بينما يمكن تقييم اللون عن طريق Spectrophotometer ونظام L*a*b*.
كما يمكن استخدام قياس Intrinsic Viscosity لتقييم التغيرات المحتملة في الوزن الجزيئي، وقياس رطوبة الراتنج للتحقق من أداء نظام التجفيف.
أما DSC و Differential Scanning Calorimetryفيساعد على دراسة السلوك الحراري ونسبة التبلور.
وفي الحالات الأكثر تخصصًا يمكن استخدام الاختبارات الميكانيكية والتحليل المجهري واختبارات التلوث وقياس Acetaldehyde.
وهكذا فإن التشخيص الأفضل ينتج عادة من الجمع بين المظهر الخارجي وبيانات العملية والاختبارات المخبرية.
لماذا لا تعتبر هذه العيوب مجرد مشكلات شكلية؟
الشفافية واللون مهمان جدًا في عبوات المياه والمشروبات لأن المستهلك يربط المظهر عادة بالنظافة والجودة.
لكن المشكلة أعمق من الجانب الجمالي.
فالاصفرار قد يشير إلى تاريخ حراري غير مناسب، والهشاشة قد تكون مرتبطة بتدهور البنية الجزيئية، والعكارة قد تكشف عن مشكلة في التبلور أو التبريد أو المادة.
لذلك فإن فحص مظهر البريفورم والعبوة ليس مجرد Cosmetic Inspection، بل يمكن أن يكون جزءًا مهمًا من مراقبة حالة المادة واستقرار عملية التصنيع.
جودة البريفورم واستقرار الإنتاج
في الإنتاج الصناعي، لا يكفي أن تكون عينة واحدة شفافة وجيدة المظهر. يحتاج مصنع المشروبات إلى بريفورم يحافظ على ثبات الوزن والأبعاد واللون وجودة العنق والـGate والسلوك الحراري وقابلية النفخ عبر كميات إنتاج كبيرة وطلبات متتالية.
في خوش نوش كوير (KNK)، يرتبط تقييم جودة بريفورم PET بالتحكم في المواد الخام والتجفيف وعملية الحقن والتبريد ومواصفات المنتج النهائي، لأن القيمة الحقيقية للجودة الصناعية تكمن في إمكانية تكرارها باستمرار.
وعند مواجهة تغير في الشفافية أو اللون أو قابلية النفخ أو الأداء الميكانيكي، فإن تحليل العينة إلى جانب معلومات القالب وآلة النفخ وظروف خط الإنتاج يوفر أساسًا أفضل للتشخيص من الاعتماد على المظهر وحده.
الخلاصة: شاهد العيب، لكن قِس السبب
العكارة والاصفرار والهشاشة ليست ثلاثة أسماء لمشكلة واحدة.
قد ترتبط العكارة بالتبلور أو التلوث أو ظروف التبريد، وقد يشير الاصفرار إلى التحلل الحراري أو التأكسدي، بينما قد ترتبط الهشاشة بتكسر السلاسل وانخفاض الوزن الجزيئي وIV.
كما أن الأبيضاض الذي يظهر بعد النفخ قد يكون نتيجة Pearlescence وظروف Stretch Blow Moulding وليس عيبًا أصليًا في البريفورم.
لذلك فإن القاعدة الأهم في تشخيص PET هي:
سجّل العلامة الظاهرة، وحدد المرحلة التي نشأ فيها العيب، وراجع بيانات العملية، ثم استخدم الاختبارات المناسبة لتأكيد السبب.
في صناعة PET الاحترافية، لا يكفي أن نسأل:
ما العيب الذي نراه؟ / بل يجب الوصول إلى السؤال الأهم:
في أي مرحلة وبأي آلية تكوّن هذا العيب؟
وهذا هو الفرق بين التخمين وبين التشخيص الهندسي الحقيقي لعيوب بريفورم وعبوات PET.